آلات التغليف بالتدفق — الدليل الشامل لقطاع الأعمال بين الشركات (B2B)
أكثر من 25 مقالاً حول اختيار المعدات وتشغيلها وصيانتها واستكشاف الأعطال وإصلاحها، مخصصة لمهندسي التغليف.
من بين المواصفات الفنية التي تحدد شكل الأفقية آلة تغليف التدفق, ، الـ تكوين الإغلاق والقطع—سواء كانت دوارة أو خطية—تعد واحدة من العوامل الأكثر تأثيرًا على أداء الإنتاج. فهذا القرار التصميمي الوحيد يؤثر على السرعة القصوى لآلتك، ونطاق توافق المنتجات، ومتطلبات الصيانة، والتكلفة الإجمالية للملكية. ومع ذلك، يركز العديد من المتخصصين في مجال التغليف على معدلات السرعة ومواصفات الأغشية دون فهم كامل لكيفية تأثير تكوين الختم على الأداء الفعلي.
تقدم هذه المقالة مقارنة متعمقة بين أنظمة التغليف بالتدفق الدوار والخطي، بهدف مساعدة مهندسي الإنتاج ومديري العمليات ومشتري المعدات على اتخاذ القرار الصحيح الذي يتناسب مع تطبيقاتهم المحددة.
النقاط الرئيسية
إجابة سريعة: تتميز آلات التغليف الدوارة بسرعة أعلى وتحكمًا أكثر دقة في عملية الختم؛ أما آلات التغليف الخطية فهي أبسط وأكثر رفقًا بالمنتجات وأسهل في الصيانة — اختر ما يناسبك بناءً على السرعة المستهدفة وحساسية المنتج.
- كيف يعمل كل منها — تدور الفكوك الدوارة مع الغلاف البلاستيكي؛ بينما تُغلق الفكوك الخطية على طول مسار مستقيم
- السرعة تفضل الماكينة الدوارة — تُظهر مقارنة السعة في المقالة المجالات التي تتفوق فيها كل تكوين
- توافق المنتج — المنتجات الهشة أو غير المنتظمة تتطلب معالجة خطية أكثر رفقًا
- تختلف عمليات الصيانة — انخفاض عدد الأجزاء المتزامنة يجعل الصيانة الخطية أكثر بساطة
كيف تعمل التكوينات الدوارة والخطية
آلات التغليف الدوارة
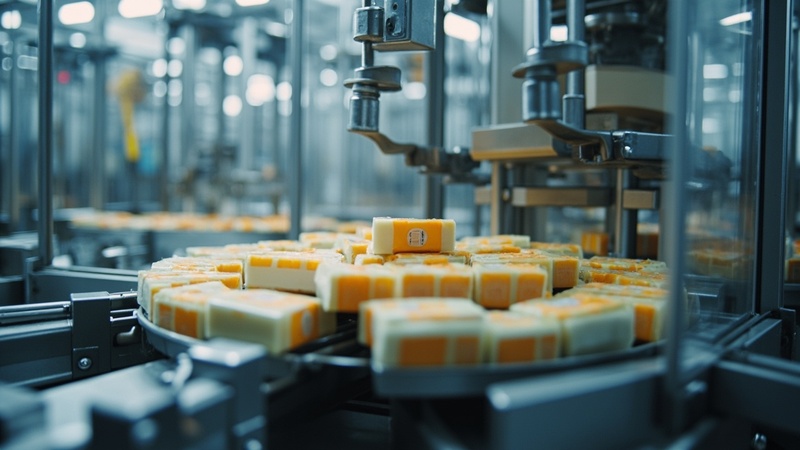
في آلة التغليف الدوارة, ، تتكون آلية الختم النهائي والقطع من فكوك دوارة مثبتة على عجلة أو أسطوانة تدور بشكل مستمر. ومع دوران العجلة، تفتح أزواج من الفكوك المانعة للتسرب وتغلق في دورة متزامنة: حيث تغلق حول الغلاف البلاستيكي لتشكيل الختم النهائي، وتثبت الختم تحت الضغط لفترة زمنية محددة بدقة، ثم تتحرر مع خروج العبوة المختومة من الآلة.
السمة الرئيسية للختم الدوار هي الحركة المستمرة. تدور فكي الختم بشكل مستمر، ويتم الختم بينما تكون الفكين والغلاف البلاستيكي في حالة حركة. وهذا يلغي الحاجة إلى توقف الآلة أو إبطاء سرعتها خلال كل دورة ختم.
آلات التغليف ذات التدفق الخطي (المتقطع)
في آلة تغليف التدفق الخطي, ، تعمل آلية الختم النهائي بحركة ترددية (ذهابًا وإيابًا). تتحرك الفكوك إلى الأمام مع المنتج والغلاف البلاستيكي لإحداث الختم وهي في وضع ثابت، ثم تتراجع استعدادًا للدورة التالية. وهذا الحركة المتقطعة يعني أن الآلة توقف عملية الختم بشكل دوري أثناء عودة الفكوك إلى موضعها الأصلي.
يُعد التكوين الخطي أبسط من الناحية الميكانيكية، لكنه يحد بطبيعته من السرعة بسبب الوقت المهدر خلال مرحلة تراجع الفكين. وتتضمن كل دورة إحكام الإغلاق ما يلي: الإغلاق → الإحكام → التوقف → الفتح → التراجع → إعادة التموضع.
كيف يمكن مقارنة خيارات السرعة وسعة النقل؟
روتاري: مصمم للسرعة
تحقق آلات التغليف الدوارة أعلى السرعات في الصناعة في مجال التغليف الأفقي. ومن خلال الحفاظ على الحركة المستمرة، تقضي الأنظمة الدوارة على دورات التسارع والتباطؤ التي تحد من كفاءة الآلات المتقطعة. نطاقات الأداء النموذجية:
- دوار قياسي: 100–300 عبوة في الدقيقة
- دوار عالي السرعة: 300–600 عبوة في الدقيقة
- دوار فائق السرعة: 600–1,200 عبوة في الدقيقة (منتجات صغيرة مثل الشوكولاتة والنعناع)
يُعد التصميم الدوار ضروريًا لأي تطبيق يتطلب إنتاجًا مستمرًا يتجاوز 250 جزء في المليون. وعند هذه السرعات، من شأن الحركة المتقطعة (التوقف والانطلاق) التي تتميز بها الآلات الخطية أن تتسبب في اهتزازات مفرطة، وانزياح المنتج، وعدم اتساق الختم.
الخطي: دقة محكومة عند السرعات المتوسطة
تعمل آلات التغليف الخطية عادةً في نطاق يتراوح بين 20 و150 جزء في المليون، حيث تصل بعض الطرز المتطورة إلى 200 جزء في المليون. ورغم أن هذه السرعة أقل من سرعات الآلات الدوارة، إلا أن الحركة المتقطعة توفر مزايا في جودة الختم بالنسبة لتطبيقات معينة:
- زيادة مدة بقاء الختم: نظرًا لأن الفكين يظلان ثابتين أثناء عملية الختم، فإن تطبيق الضغط والحرارة يكون أكثر اتساقًا
- انخفاض حركة المنتجات: تقلل فترة التوقف أثناء الإغلاق من خطر تحرك المنتج، وهو أمر مهم بالنسبة للسلع الهشة أو المعبأة بشكل غير محكم
- قوة تأثير أقل: معالجة أكثر رفقًا للمنتجات الحساسة مثل المعجنات المزينة أو ألواح الشوكولاتة الرقيقة
| المعلمة | الروتاري | خطي |
|---|---|---|
| نطاق السرعة | 60–1,200 جزء في المليون | 20–200 جزء في المليون |
| نوع الطلب | مستمر | متقطع |
| سيال دويل | 0.05–0.15 ثانية | 0.2–0.8 ثانية |
| التعامل مع المنتجات | معتدل | لطيف |
| مستوى الاهتزاز | أعلى | أدنى |
| الأفضل لـ | المنتجات الصلبة عالية السرعة | المنتجات الحساسة أو المتغيرة |
كيف تتعاملون مع مسألة توافق المنتجات وطرق التعامل معها؟
مزايا التصميم الدوار
تتميز آلات التغليف الدوارة بما يلي: منتجات متجانسة ومتجانسة التي يمكنها تحمل الحركة المستمرة لعملية التعبئة والتغليف:
- ألواح الشوكولاتة والحلويات
- البسكويت والكعك
- قطع الصابون ومنتجات العناية الشخصية
- أقلام الآيس كريم والحلويات المجمدة
- الأجهزة الطبية وعبوات البليستر
تجعل القدرة على العمل بسرعات عالية من الآلات الدوارة الخيار المفضل للسلع الاستهلاكية ذات الحجم الكبير، حيث يُعد معدل الإنتاج هو العامل الرئيسي.
مزايا التكوين الخطي
تتميز آلات التغليف بالتدفق الخطي بمزايا خاصة مع المنتجات التي تتطلب التعامل بحذر أو وضع المنتج بدقة:
- منتجات المخابز الرقيقة (الكرواسان، والإكلير، والكعك المزخرف)
- المنتجات ذات الأبعاد أو الأوزان المتغيرة
- العبوات المتعددة والمنتجات المجمعة
- المنتجات التي تتطلب الطباعة أو الترميز أثناء عملية التعبئة والتغليف
- تطبيقات تغليف الصواني بالغلاف الخارجي حيث يُعد محاذاة الختم أمرًا بالغ الأهمية
تتيح الحركة المتقطعة إجراء عمليات إضافية خلال مرحلة التوقف، مثل لصق الملصقات، أو طباعة رموز التاريخ، أو إدخال مواد ترويجية بين المنتج والغلاف البلاستيكي.
ما هي الاعتبارات المتعلقة بجودة الختم التي ينبغي عليك تقييمها؟
تعتمد جودة الختم على ثلاثة عوامل أساسية: درجة الحرارة، والضغط، ومدة البقاء. ويمكن لكلا التكوينين تحقيق ختم ممتاز، لكنهما يحققان ذلك من خلال آليات مختلفة:
مواضيع ذات صلة: مراقبة الجودة في عمليات التعبئة والتغليف: ضمان
ديناميكيات الختم الدوار
يجب أن تحقق فكي الختم الدوار إغلاقًا محكمًا خلال فترة تلامس قصيرة جدًّا — تتراوح عادةً بين 50 و150 مللي ثانية. وهذا يتطلب:
مواضيع ذات صلة: دمج أنظمة تغذية المنتجات مع نظامك
- ارتفاع درجات حرارة الفك لتعويض قصر مدة التلامس
- أسطح مانعة للتسرب مصنعة بدقة لضمان التوزيع المتساوي للضغط أثناء الدوران
- التحكم المتقدم في درجة الحرارة (غالبًا ما يكون ذلك عبارة عن نظام تسخين مستقل للفكوك يتم التحكم فيه بواسطة نظام التحكم في الأداء (PID)) للحفاظ على جودة إحكام إغلاق ثابتة مع تغير سرعة الماكينة
ويُعد التحدي الهندسي كبيرًا: عند معدل 400 جزء في المليون، يتم تصنيع كل ختم في حوالي 0.075 ثانية، مما يتطلب أنظمة تحكم في درجة الحرارة والضغط تتمتع بسرعة استجابة فائقة. ولهذا السبب، تستخدم الآلات الدوارة عالية الجودة أنظمة تعمل بمحركات مؤازرة أنظمة الدفع المؤازرة مقابل أنظمة الدفع الميكانيكية ضبط ضغط الإغلاق وإدارة درجة الحرارة في نظام الحلقة المغلقة.
ديناميكيات الختم الخطي
تتميز فكي الختم الخطي بفترة بقاء ممتدة (200–800 مللي ثانية)، مما يوفر:
- نطاقات درجات حرارة أكثر مرونة—تؤثر التقلبات الطفيفة في درجة الحرارة تأثيرًا أقل على جودة الختم
- تغلغل أعمق للختم—يسمح وقت البقاء الأطول للحرارة بالتغلغل في الأغشية متعددة الطبقات بشكل أكثر شمولاً
- نتائج أفضل مع الأغشية الأكثر سمكًا—الرقائق المُغلفة بالختم البارد والمخصصة للاستخدامات الشاقة الأغشية الحاجزة إحكام إغلاق أكثر موثوقية مع فترة بقاء أطول
بالنسبة للتطبيقات التي تستخدم أغشية معقدة متعددة الطبقات ذات خصائص حاجزة (EVOH، PVDC، رقائق الألومنيوم)، يمكن للآلات الخطية أن توفر هامشًا من الأمان فيما يتعلق بسلامة الختم، لا سيما في حالة تباين ظروف الإنتاج.
كيف تتعامل مع مسائل الصيانة والمتانة؟
صيانة الآلات الدوارة
تتميز آلات التغليف الدوارة بآليات إحكام أكثر تعقيدًا تتضمن مكونات دوارة ومحامل وأنظمة تزامن. الاعتبارات الرئيسية المتعلقة بالصيانة:
- استبدال فك الإحكام: تتعرض الفكوك الدوارة للتآكل المستمر، وعادةً ما تتطلب إعادة تلميع سطحها أو استبدالها كل 6–12 شهرًا عند التشغيل بسرعات عالية
- صيانة المحامل: تتطلب محامل العمود الدوار التشحيم والفحص بشكل دوري
- مزامنة التوقيت: يجب أن تظل العجلة الدوارة متزامنة بدقة مع تغذية الفيلم وتغذية المنتج؛ وتعد تعديلات التوقيت أكثر تعقيدًا مقارنةً بالآلات الخطية
- مخزون قطع الغيار: عادةً ما تتطلب الآلات الدوارة مخزونًا أكبر من قطع الغيار
الصيانة الخطية للآلات
تتميز آلات التغليف ذات التدفق الخطي بآليات إحكام إغلاق أبسط من الناحية الميكانيكية، وتحتوي على عدد أقل من المكونات الدوارة:
- استبدال فك الإحكام: عادةً ما تدوم الفكوك الخطية من 12 إلى 18 شهرًا نظرًا لانخفاض درجة الاحتكاك الكاشطة
- نقاط تآكل أقل: لا توجد محامل دوارة أو سلاسل توقيت تتطلب صيانة
- تعديلات أبسط: يعد محاذاة الفكين بطريقة خطية أكثر بساطة ويتطلب تدريباً متخصصاً أقل
- تكاليف قطع الغيار الأقل: عدد أقل من المكونات المتخصصة التي يجب تخزينها
في «باث باك»، نتعامل مع هذه الاعتبارات المتعلقة بالصيانة من خلال جدولة الصيانة الوقائية و قدرات التشخيص عن بُعد المدمجة في أنظمة التحكم PLC من شركة سيمنز. وتقوم آلاتنا بتنبيه المشغلين إلى احتياجات الصيانة الوشيكة قبل أن تتسبب في توقف غير مخطط له عن العمل.
كيف يمكن مقارنة خيارات التكلفة؟
الاستثمار الرأسمالي
يتم تحديد أسعار التكوينات بشكل فردي — اطلب عروض أسعار لكل من الأنظمة الدوارة والخطية عند المقارنة، وقارن بينها بناءً على السرعة المستهدفة والمنتج، وليس وفقًا لمستويات الأسعار المعلنة.
التكلفة الإجمالية للملكية
يتغير تحليل التكلفة الإجمالية للملكية (TCO) عند أخذ حجم الإنتاج في الاعتبار:
- حجم صغير (متطلبات أقل من 50 جزء في المليون): عادةً ما تكون الآلات الخطية أكثر اقتصادية — حيث تتميز بسعر شراء أقل، وصيانة أبسط، وسرعة كافية
- حجم متوسط (50–200 جزء في المليون): يعتمد الاختيار على خصائص المنتج؛ ويمكن أن يكون كلا التكوينين فعالين من حيث التكلفة
- كمية كبيرة (200+ جزء في المليون): تصبح الآلات الدوارة الخيار الوحيد القابل للتطبيق، وتوفر تكلفة أقل لكل عبوة على الرغم من ارتفاع الاستثمار الرأسمالي
بالنسبة لمنشأة تعمل 250 يومًا في السنة بمعدل 300 جزء في المليون، تنتج آلة التغليف الدوارة حوالي 108 ملايين عبوة سنويًّا. وحتى لو تم تحقيق انخفاض بمقدار $0.001 لكل عبوة في نفايات الفيلم أو تكلفة العمالة — وهو ما يتحقق غالبًا بفضل كفاءة السرعة العالية للآلة الدوارة — فإن ذلك يوفر $108,000 سنويًا.
ما هي الاعتبارات المتعلقة بالمساحة والتكامل التي ينبغي عليك تقييمها؟
تتميز آلات التغليف الدوارة عمومًا بـ أطول مقارنةً بالآلات الخطية، لأن أسطوانة الختم الدوارة تتطلب طولًا إضافيًا للآلة لاستيعاب دورة الدوران. يبلغ طول الآلة الدوارة النموذجية 4–8 أمتار، في حين يبلغ طول الآلة الخطية التي تعالج منتجات مماثلة 3–6 أمتار.
ومع ذلك، غالبًا ما تحتوي الآلات الدوارة على مساحة إجمالية أصغر للخط لأن سرعتها الأعلى تعني الحاجة إلى عدد أقل من الخطوط المتوازية. فقد يحل خط دوار واحد بسرعة 400 صفحة في الدقيقة محل خطين خطيين بسرعة 200 صفحة في الدقيقة لكل منهما، مما يوفر مساحة كبيرة عند النظر إلى الأمر من منظور الخط بدلاً من منظور الآلة.
متى تختار المحرك الدوار
اختر آلة التغليف الدوارة عندما تستوفي عملياتك المعايير التالية:
- سرعة ثابتة تزيد عن 200 جزء في المليون وهو أمر ضروري لتحقيق أهداف الإنتاج
- المنتج متجانس ومتماسك (أشرطة، بسكويت، صابون، أجهزة طبية)
- نوع الفيلم هو القياسي (أغشية BOPP وPE والأغشية المركبة بسماكة تصل إلى 120 ميكرون)
- فترات الإنتاج طويلة مع الحد الأدنى من عمليات التبديل
- تعظيم إجمالي الإنتاجية هل الأولوية هي تحقيق وفورات في التكلفة الأولية؟
متى تختار التصميم الخطي
اختر آلة تغليف التدفق الخطي في الحالات التالية:
- سرعة الإنتاج معتدلة (أقل من 200 جزء في المليون)
- المنتج حساس أو متغير (مخبز، منتجات طازجة، منتجات مصنوعة يدويًّا)
- يُعد إطالة مدة بقاء الختم أمرًا مفيدًا (الأغشية السميكة، المركبات المعقدة)
- الميزانية محدودة والسرعة القصوى ليست أمراً ضرورياً
- معدل التغيير مرتفع مع التغييرات المتكررة في المنتجات أو المقاسات
- عمليات إضافية متسلسلة (وضع الملصقات، والطباعة، والإدخال) هي عمليات لا غنى عنها خلال دورة التعبئة والتغليف
لماذا «باث باك»؟
تقدم «باث باك» تكوينات التغليف بالتدفق الدوار والخطي على حد سواء، وهي مصممة لتوفير الموثوقية. تتميز أنظمتنا الدوارة بأسطوانات ختم تعمل بمحركات سيرفو من «سيمنز» مع تحكم مستقل في درجة حرارة الفكوك، مما يضمن جودة ختم متسقة بسرعات تصل إلى 600 قطعة في الدقيقة. أما أنظمتنا الخطية، فتوفر معالجة لطيفة للمنتجات ووقت بقاء أطول، وهو ما تحتاجه منتجات المخابز والأدوية الحساسة.
تقوم شركة «باث باك» بتصنيع آلات التغليف الأفقية في مدينة هانغتشو بالصين. وتخضع كل آلة للاختبار باستخدام منتج العميل والغلاف البلاستيكي الخاص به قبل شحنها. إذا كنت تقيّم آلة تغليف التدفق أو تعمل على حل مشكلة في خط إنتاج قيد التشغيل بالفعل، فاتصل بفريقنا الهندسي — وسنرد عليك في غضون يوم عمل واحد.
تشمل مجموعتنا من آلات التغليف بالتدفق الأفقي ما يلي: آلة التغليف بالتدفق JC420.
الأسئلة الشائعة
ما هو الفرق الرئيسي في السرعة بين آلات التغليف الدوارة والخطية؟
تبلغ سرعة آلات التغليف الدوارة عادةً ما بين 2 إلى 5 أضعاف سرعة الآلات الخطية. تعمل الأنظمة الدوارة بشكل مستمر، حيث تصل سرعتها إلى ما بين 100 و1,200 قطعة في الدقيقة اعتمادًا على حجم المنتج، في حين تعمل الآلات الخطية بحركة متقطعة وتصل سرعتها القصوى عادةً إلى ما بين 150 و200 قطعة في الدقيقة. وبالنسبة لأي تطبيق يتطلب إنتاجًا مستمرًا يتجاوز 200 قطعة في الدقيقة، فإن الآلات الدوارة هي الخيار العملي.
هل يمكن لآلة التغليف بالتدفق الخطي أن تحقق نفس جودة الختم التي تحققها الآلة الدوارة؟
نعم، بل إنها أفضل في بعض الحالات. توفر الآلات الخطية وقتًا أطول للبقاء في مرحلة الختم (200–800 مللي ثانية مقابل 50–150 مللي ثانية للآلات الدوارة)، مما يتيح الحصول على جودة ختم فائقة مع الأغشية السميكة، والمواد المركبة المعقدة، والمواد العازلة. لكن المقابل هو السرعة — فالآلات الخطية لا يمكنها أن تضاهي إنتاجية الآلات الدوارة، لكنها قد تنتج عمليات ختم أكثر اتساقًا على المواد الصعبة.
كيف تختلف وتيرة الصيانة بين التكوينات الدوارة والخطية؟
تتطلب آلات التغليف الخطية عمومًا صيانة أقل تواترًا نظرًا لآلياتها الأبسط التي تحتوي على عدد أقل من المكونات الدوارة. أما الآلات الدوارة فتحتاج إلى عناية أكثر انتظامًا بفكوك الختم (استبدالها كل 6–12 شهرًا مقابل 12–18 شهرًا للآلات الخطية)، وتزييت المحامل، ومزامنة التوقيت. توقع ارتفاع تكاليف الصيانة السنوية للآلات الدوارة بنحو 20–30% عند أحجام إنتاج متكافئة.
هل من الممكن الترقية لاحقًا من التكوين الخطي إلى التكوين الدوار؟
بشكل عام، لا — فالتصميمات الدوارة والخطية تستخدم هياكل آلات وآليات إحكام وأنظمة دفع مختلفة جوهريًّا. إن تحويل آلة خطية إلى آلة دوارة يتطلب فعليًّا استبدال قسم الإحكام بالكامل، وهو ما نادرًا ما يكون مجديًّا من الناحية الاقتصادية. لذا، فإن الاختيار الصحيح للتصميم المناسب عند الشراء هو الخيار الأكثر اقتصادية.
ما هو التكوين الأفضل للمنشآت التي تنتج منتجات متعددة؟
غالبًا ما تُفضل آلات التغليف ذات التدفق الخطي في المنشآت التي تتعامل مع منتجات متعددة، لأنها تتعامل مع مجموعة أوسع من أنواع المنتجات (بما في ذلك المنتجات الحساسة)، وتتيح عملية تحويل أسهل بين المنتجات المتنوعة، كما تتميز بانخفاض تعقيد الصيانة. ومع ذلك، إذا كانت جميع المنتجات صلبة ومتجانسة وكان الحجم المطلوب كبيرًا، فإن الآلات الدوارة يمكنها التعامل مع منتجات متعددة بكفاءة بفضل تعديلات الحجم التي تعمل بنظام مؤازرة.
الخلاصة
يعد الاختيار بين تكوينات التغليف بالتدفق الدوار والتدفق الخطي، في جوهره، قرارًا يتعلق بـ السرعة مقابل مرونة التحكم. توفر الآلات الدوارة السعة الإنتاجية اللازمة للإنتاج بكميات كبيرة من المنتجات الصلبة المتجانسة، بينما توفر الآلات الخطية المعالجة اللطيفة والتحكم الدقيق اللازمين للمنتجات الحساسة أو المتنوعة.
في كثير من الحالات، يكون المنتج نفسه هو الذي يحدد الخيار المناسب: فعلب الشوكولاتة والبسكويت وقطع الصابون تتناسب بشكل طبيعي مع التغليف الدوار، في حين أن المعجنات المزخرفة والعبوات المتعددة والمنتجات الصيدلانية الحساسة تستفيد من المعالجة الخطية. وعندما يكون الاختيار أقل وضوحًا، فإن التحليل الدقيق لأهداف حجم الإنتاج، وتكرار التبديل، ومواصفات الأغلفة البلاستيكية، والتكلفة الإجمالية للملكية سيحدد التكوين المناسب.
تواصل مع فريق الهندسة في «باث باك» للحصول على تقييم مجاني. سنقوم بتقييم منتجك ومتطلبات الإنتاج وخطط النمو الخاصة بك لتقديم توصيات بشأن التكوين الذي يوفر أفضل قيمة على المدى الطويل لعملياتك.
بقلم الفريق الفني لـ Path Pack
هل تتردد بين التكوينات الدوارة والخطية؟ → احصل على توصية بشأن التكوين من Path Pack بناءً على السرعة المستهدفة والمنتج.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic