آلات التغليف بالتدفق — الدليل الشامل لقطاع الأعمال بين الشركات (B2B)
أكثر من 25 مقالاً حول اختيار المعدات وتشغيلها وصيانتها واستكشاف الأعطال وإصلاحها، مخصصة لمهندسي التغليف.
النقاط الرئيسية
إجابة سريعة: تعد مراقبة الجودة في عمليات التعبئة والتغليف إطار عمل يتضمن: تحديد المعلمات الحاسمة، وإجراء الفحص في النقاط المناسبة، وتطبيق تحليل التباين الإحصائي (SPC)، وتوثيق العمليات لضمان التتبع، والتحسين المستمر.
- تحديد المعلمات الحاسمة — متانة الختم، سلامة العبوة، الوزن، العدد
- تحقق من الأماكن التي تحقق ربحًا — تكتشف عمليات الفحص أثناء التصنيع الانحراف قبل وصول المنتج إلى مرحلة الخردة
- تكتشف SPC الانحراف في مرحلة مبكرة — المراقبة الإحصائية أفضل من رفض المنتج في نهاية خط الإنتاج
- التوثيق = إمكانية التتبع — تربط السجلات كل طرد بالإعدادات والمواد
- تختلف المعايير باختلاف القطاع — تفرض قطاعات الأغذية والأدوية ومستحضرات التجميل متطلبات محددة
مقدمة
تؤثر جودة التغليف بشكل مباشر على حماية المنتج، وصورة العلامة التجارية، والامتثال للوائح التنظيمية، ورضا العملاء. فالمنتج المصنوع بإتقان، إذا تم تغليفه في عبوة سيئة الإغلاق أو غير متوازنة أو تالفة، يُعدّ فشلاً يصل إلى المستهلك النهائي. في سلاسل التوريد بين الشركات (B2B)، يمكن أن تؤدي عيوب جودة التغليف إلى عمليات استرداد المدفوعات، وغرامات تعاقدية، وخسارة الأعمال — وهي عواقب تتجاوز بكثير تكلفة التغليف نفسه.
لا تقتصر المراقبة الفعالة للجودة في عمليات التعبئة والتغليف على اكتشاف العيوب بعد حدوثها، بل تتمثل في إنشاء أنظمة تمنع حدوث العيوب من الأساس، مع الحفاظ في الوقت نفسه على عمليات الفحص التي تكشف أي مشكلات قد تفلت من المراقبة. وتجمع عمليات التعبئة والتغليف الأكثر نجاحًا بين التدابير الوقائية وأساليب الكشف، مدعومةً بعملية اتخاذ القرار القائمة على البيانات.
يقدم هذا الدليل إطارًا شاملاً لتنفيذ مراقبة الجودة في التغليف بالتدفق العمليات، بما في ذلك طرق الفحص، والمراقبة الإحصائية للعمليات، ومتطلبات التوثيق، ومعايير الامتثال الخاصة بالصناعة. وسواء كنت بصدد إنشاء برنامج لمراقبة الجودة من الصفر أو تعزيز برنامج قائم، فإن هذه المبادئ والممارسات ستساعدك على تحقيق جودة متسقة وقابلة للتدقيق.
النقطة الأساسية: يقلل برنامج مراقبة الجودة المنظم من عيوب التغليف بنسبة 60-80%، ويمنع عمليات سحب المنتجات المكلفة، ويبني الثقة لدى عملائك ومدققي الحسابات.
إنشاء إطار عمل لمراقبة الجودة
الركائز الثلاث لمراقبة جودة التغليف
تستند مراقبة الجودة الفعالة إلى ثلاثة ركائز مترابطة:
الركيزة الأولى — الوقاية: تصميم العمليات والحفاظ عليها بهدف تقليل احتمالية حدوث العيوب إلى أدنى حد ممكن. ويشمل ذلك الإعداد السليم للآلات، والصيانة الوقائية، وتدريب المشغلين، والإجراءات الموحدة.
الركيزة الثانية — الكشف: قم بتطبيق أساليب الفحص التي تتيح الكشف عن العيوب قبل خروج المنتجات من منشأتك. ويشمل ذلك أنظمة الفحص أثناء الإنتاج، وخطط أخذ العينات، وعمليات الفحص في نهاية خط الإنتاج.
الركيزة الثالثة — التحسين المستمر: استخدم بيانات الجودة لتحديد الاتجاهات والأسباب الجذرية وفرص التحسين. وطبق الأساليب الإحصائية للانتقال من إدارة الجودة التفاعلية إلى ضمان الجودة الاستباقي.
مراقبة الجودة مقابل ضمان الجودة
على الرغم من أن هذه المصطلحات غالبًا ما تُستخدم بالتبادل، إلا أنها تمثل نُهجًا مختلفة:
| الجانب | مراقبة الجودة (QC) | ضمان الجودة (QA) |
|---|---|---|
| التركيز | الكشف عن العيوب | الوقاية من العيوب |
| التوقيت | أثناء/بعد الإنتاج | قبل/أثناء الإنتاج |
| الطرق | الفحص والاختبار | تصميم العمليات، والتدريب، والمعايير |
| العقلية | تفاعلي | استباقي |
| الهدف | قبول/رفض المنتجات | ضمان أن تؤدي العمليات إلى جودة عالية |
كلاهما ضروري. فمراقبة الجودة (QC) تكتشف المشكلات التي لا تستطيع ضمان الجودة (QA) منعها تمامًا، بينما يقلل ضمان الجودة (QA) من تكرار وشدة المشكلات التي يتعين على مراقبة الجودة (QC) اكتشافها. والنظام المثالي هو الذي يحقق التوازن بينهما.
كيف تتعامل مع معايير الجودة الحاسمة؟
ما الذي يجب قياسه في عملية التغليف بالتدفق
ينبغي أن تراعي كل عملية تغليف بالتدفق معايير الجودة التالية:
جودة الختم:
– قوة الختم (قوة التقشير وفقًا لمعيار ASTM F88): عامل حاسم لسلامة المنتج
– عرض الختم: يجب أن يستوفي الحد الأدنى من المواصفات الخاصة بالختم المحكم
– مظهر الختم: خالٍ من التجاعيد أو الحروق أو الختم غير الكامل أو التلوث
– موضع الختم: في الوسط ومتسق في جميع العبوات
أبعاد العبوة:
– طول العبوة: ضمن حدود التفاوت المحددة (عادةً ±2 مم)
– عرض العبوة: يتوافق مع مواصفات المنتج والغلاف البلاستيكي
– تداخل الختم: يجب أن يكون تداخل الختم الطولي ضمن المواصفات المحددة
– موضع المنتج: في منتصف العبوة مع وجود هوامش كافية
جودة الفيلم والطباعة:
– دقة الطباعة: ضمن حدود التفاوت المسموح به (عادةً ±1 مم للفيلم المطبوع)
– مظهر الفيلم: خالٍ من التجاعيد أو الفقاعات أو التشوه
– جودة الطباعة: لا توجد تلطخات أو بهتان أو اختلال في المحاذاة
– الكشف عن أرقام التسجيل: دقيق وموثوق
سلامة العبوة:
– اختبار التسرب: لا يوجد تسرب للهواء (أمر بالغ الأهمية بالنسبة للمنتجات الغذائية والصيدلانية)
– اختبار السقوط: نجحت العبوة في اجتياز محاكاة عمليات المناولة
– اختبار الضغط المتقطع: مقاومة الضغط الداخلي ضمن المواصفات المحددة
يمكن قياس هذه المعلمات على أي آلة تغليف بالتدفق حديثة، بما في ذلك آلتنا آلة التغليف بالتدفق JC250.
تحديد مواصفات الجودة
يجب وضع مواصفات واضحة لكل معلمة:
- القيمة الاسمية: القيمة المستهدفة التي تسعى إلى تحقيقها
- الحد الأعلى للمواصفات (USL): القيمة القصوى المسموح بها
- الحد الأدنى للمواصفات (LSL): الحد الأدنى المقبول للقيمة
- طريقة القياس: كيفية قياس المعلمة (الأداة، الإجراء، المعيار)
- حجم العينة وتكرارها: كم عدد الطرود التي يجب فحصها وكم مرة
يجب أن تستند المواصفات إلى:
– متطلبات المنتج (ما الذي يحتاجه المنتج من العبوة؟)
– معايير الصناعة (ASTM، ISO، ISTA)
– المتطلبات التنظيمية (إدارة الغذاء والدواء الأمريكية (FDA)، ولوائح الاتحاد الأوروبي المتعلقة بالأغذية والأدوية)
– متطلبات العميل (مواصفات العقد)
– المعايير الداخلية (توقعات شركتك فيما يتعلق بالجودة)
طرق فحص التغليف بالتدفق
أنظمة الفحص أثناء الإنتاج
يمكن تجهيز آلات التغليف بالتدفق الحديثة بأنظمة فحص آلية تتحقق من 100% من الإنتاج:
أنظمة الفحص البصري:
– تلتقط الكاميرات عالية الدقة صورًا لكل طرد
– يقوم البرنامج بتحليل عيوب الختم، ومطابقة الطباعة، ووضع الملصقات، ودقة الأبعاد
– يمكنه الكشف عن عيوب لا يتجاوز حجمها 0.1 مم
– السرعة المعتادة للفحص: أكثر من 200 عبوة في الدقيقة
– الرفض التلقائي للطرود المعيبة
الكشف عن المعادن:
– لا غنى عنها في تغليف المواد الغذائية والأدوية
– يكتشف الشوائب الحديدية وغير الحديدية وشوائب الفولاذ المقاوم للصدأ
– الحساسية: تتراوح عادةً بين 0.5 و2.0 مم حسب المنتج وحجم الفتحة
– يجب وضعه بعد العنصر المعبِّئ وقبل حشو نهاية السطر
– يجب أن تكون معتمدة ومصدقة وفقًا للمعايير ذات الصلة (IFS، BRC، HACCP)
أجهزة فحص الوزن:
– التحقق من أن وزن الطرد يتوافق مع المواصفات
– الكشف عن المنتجات المفقودة، أو العبوات غير المملوءة بالكامل، أو العبوات الزائدة الوزن
– الدقة: عادةً ما تتراوح بين ±0.1 و0.5 غرام، حسب وزن المنتج
– يمكن دمجه مع أنظمة استبعاد المنتجات لإزالتها تلقائيًا
اختبار سلامة الختم:
– الكشف عن التسربات المباشرة باستخدام طرق فرق الضغط أو التفريغ
– أمر بالغ الأهمية لتطبيقات التعبئة والتغليف في بيئة غازية معدلة (MAP)
– يمكنه اختبار طراز 100% من المنتجات بسرعات عالية
إجراءات الفحص اليدوي
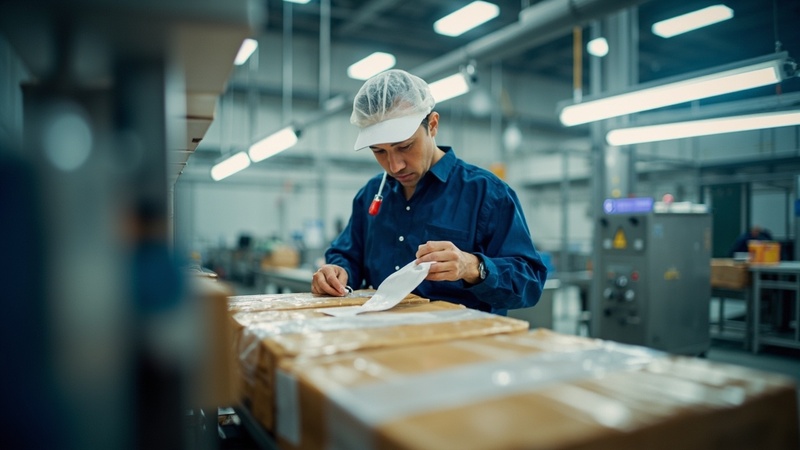
حتى مع وجود الفحص الآلي، تظل عمليات الفحص اليدوية ضرورية للتحقق وللمعلمات التي يصعب أتمتتها:
مواضيع ذات صلة: دمج أنظمة تغذية المنتجات مع نظامك
فحص بدء التشغيل:
في بداية كل دورة إنتاج أو بعد أي عملية تغيير:
– تشغيل 10 إلى 20 حزمة اختبار
– فحص كل عبوة للتأكد من مطابقتها لمواصفات الجودة الكاملة
– تسجيل النتائج في استمارة الفحص الأولي
– لا تبدأ الإنتاج حتى تتوافق جميع المعلمات مع المواصفات
مواضيع ذات صلة: إعداد خط التعبئة والتغليف الخاص بك من أجل
الفحص أثناء العملية:
أثناء الإنتاج، قم بفحص العبوات على فترات منتظمة:
– كل 30 دقيقة (كحد أدنى) لإجراء الفحص البصري
– كل ساعتين لإجراء قياس الأبعاد
– عند كل تغيير للفة في اختبار قوة الختم
– عينات عشوائية لإجراء تدقيق شامل للجودة
فحص نهاية الخط:
قبل أن تغادر المنتجات المعبأة منطقة الإنتاج:
– فحص عينة عشوائية (خطة أخذ العينات القائمة على معيار AQL)
– التحقق من تعبئة الصناديق ووضع الملصقات والترميز
– التحقق من معلومات التتبع (رموز الدُفعات، التواريخ)
كيف تساهم «المراقبة الإحصائية للعمليات» (SPC) في تحسين الجودة؟
لماذا تعتبر SPC مهمة في مجال التغليف
تحول «المراقبة الإحصائية للعمليات» إدارة الجودة من عملية قائمة على التخمين إلى عملية اتخاذ قرارات تستند إلى البيانات. فبدلاً من انتظار ظهور العيوب، تساعدك هذه المراقبة على اكتشاف انحراف العملية قبل أن يؤدي إلى إنتاج منتجات مرفوضة.
مخططات المراقبة الخاصة بالتعبئة والتغليف
المخططات التحكمية الأكثر فائدة لعمليات التغليف بالتدفق:
مخطط X-bar و R (للمتغيرات المستمرة مثل طول العبوة وقوة الختم):
– يتتبع المخطط الشريطي X متوسط العملية بمرور الوقت
– يتتبع الرسم البياني R تباين العملية (النطاق) بمرور الوقت
– قم برسم بياني لعينة تتألف من 3 إلى 5 قياسات على فترات منتظمة
– تشير الإشارات الخارجة عن السيطرة إلى أن العملية قد تغيرت
مخطط P (للبيانات الصفية مثل نسبة العبوات المعيبة):
– يتتبع نسبة الوحدات المعيبة في كل عينة
– مفيد في مراقبة معدل العيوب بشكل عام
– يجب أن يكون حجم العينة كبيرًا بما يكفي للكشف عن تغييرات ذات دلالة إحصائية
الرسم البياني C (للبيانات العدديّة مثل عدد العيوب في كل عبوة):
– يتتبع عدد العيوب لكل وحدة فحص
– مفيد في حالة العبوات المعقدة التي تحتوي على عدة نقاط محتملة للعيوب
تحديد حدود التحكم
يتم حساب حدود المراقبة استنادًا إلى بيانات العملية، وليس استنادًا إلى المواصفات:
- الحد الأعلى للتحكم (UCL) = متوسط العملية + 3 × الانحراف المعياري
- حد التحكم السفلي (LCL) = متوسط العملية – 3 × الانحراف المعياري
عندما تقع نقطة بيانات خارج حدود التحكم، تُعتبر العملية خارج نطاق التحكم الإحصائي، مما يعني وجود سبب خاص للتباين يجب التحقيق فيه وتصحيحه.
هام: حدود التحكم تختلف عن حدود المواصفات. فقد تكون العملية خاضعة للتحكم الإحصائي، لكنها تنتج منتجات خارج نطاق المواصفات إذا كان متوسط العملية منحرفًا عن مركز المواصفات. والهدف هو أن تكون حدود التحكم ضمن حدود المواصفات بشكل كافٍ.
تحليل قدرة العملية
تقيس مؤشرات كفاءة العملية مدى توافق العملية مع المواصفات:
Cp (قدرة العملية):
Cp = (الحد الأعلى – الحد الأدنى) / (6 × σ)
يقيس القدرة المحتملة في حالة تمركز العملية بشكل مثالي.
Cpk (مؤشر قدرة العملية):
Cpk = min[(الحد الأعلى المسموح به – μ) / (3σ)، (μ – الحد الأدنى المسموح به) / (3σ)]
يقيس القدرة الفعلية مع مراعاة التركيز على العمليات.
| قيمة Cpk | الترجمة الفورية | الإجراء |
|---|---|---|
| < 1.0 | العملية غير قادرة على ذلك | هناك حاجة إلى تحسين فوري |
| 1.0 – 1.33 | ذو قدرات محدودة | المراقبة عن كثب، والتحسين |
| 1.33 – 1.67 | قادر | المراقبة القياسية |
| > 1.67 | ذو كفاءة عالية | الحفاظ على العملية الحالية |
فيما يتعلق بعمليات التعبئة والتغليف، يُعتبر مؤشر Cpk البالغ 1.33 أو أعلى مقبولاً بشكل عام، بينما يُعد 1.67 هو الهدف المستهدف للمعلمات الحرجة مثل قوة الختم في التطبيقات الصيدلانية.
الوقاية من العيوب
تكلفة الجودة
إن فهم تكلفة الجودة يساعد في تبرير الاستثمارات في مجال الوقاية:
| فئة التكلفة | الوصف | نموذج % للإيرادات |
|---|---|---|
| تكاليف الوقاية | التدريب، الصيانة، تصميم العمليات | 1-3% |
| تكاليف التقييم | الفحص، والاختبار، والتدقيق | 2-5% |
| تكاليف الأعطال الداخلية | إعادة التصنيع، الخردة، إعادة الفحص | 3-8% |
| تكاليف الأعطال الخارجية | المرتجعات، وعمليات سحب المنتجات، والغرامات، والخسائر في الأعمال | 5-15% |
الاستثمار في الوقاية أرخص دائمًا من التعامل مع الأعطال. القاعدة العامة المعروفة في مجال الجودة هي: إن العيب الذي يكلف 1× لمنعه، يكلف تقريبًا 10× لتصحيحه في مرحلة الإنتاج — ويكلف أكثر من ذلك بكثير بعد وصوله إلى العميل.
نظام «بوكا-يوكي» (الوقاية من الأخطاء) في مجال التغليف
تنطبق مبادئ «بوكا-يوكي» بشكل مباشر على عمليات التعبئة والتغليف:
- الكشف عن وجود المنتج: تتحقق المستشعرات من وجود المنتج قبل بدء دورة الختم. عدم وجود منتج = عدم وجود ختم = عدم إهدار العبوة.
- الكشف عن تمزق الفيلم: تكتشف المستشعرات انقطاع الفيلم وتوقف الآلة قبل أن تنتج عددًا كبيرًا من المنتجات المرفوضة.
- التحقق من المعلمات: يتحقق جهاز التحكم المنطقي القابل للبرمجة (PLC) من أن جميع المعلمات الحرجة (درجة الحرارة، السرعة، الشد) تقع ضمن النطاق المحدد قبل السماح ببدء الإنتاج.
- التحقق من عملية التبديل: يتطلب النظام من المشغلين التأكد من مطابقة جميع معلمات الإعداد لوصفة المنتج قبل البدء.
- المكونات المُصنَّفة حسب الألوان: استخدم أطواق التشكيل وقضبان التوجيه وقطع الغيار المُرمزة بالألوان لمنع الإعداد غير الصحيح.
تحليل الأسباب الجذرية للعيوب المتكررة
عندما تتكرر العيوب، استخدم نهجًا منظمًا لحل المشكلات:
5- مثال على تحليل «لماذا»:
– المشكلة: ارتفع معدل فشل الأختام إلى 4%
– لماذا؟ قوة الختم أقل من المواصفات المحددة
– لماذا؟ قراءات درجة الحرارة غير متسقة
– لماذا؟ المزدوج الحراري يعطي قراءات غير دقيقة
– لماذا؟ تدهور أداء المزدوج الحراري نتيجة للتقادم الطبيعي
– لماذا؟ تبلغ مدة استبدال المزدوج الحراري 24 شهراً، لكن التدهور يبدأ بعد 12 شهراً
– الإجراء التصحيحي: تقليل فترة استبدال المزدوجات الحرارية إلى 12 شهراً
فئات مخطط عظم السمكة (إيشيكاوا) في مجال التغليف:
– الآلة: المعايرة، الصيانة، التآكل، دقة قياس درجة الحرارة
– المادة: جودة الطبقة الرقيقة، تباين سماكة الطبقة الرقيقة، التناسق بين الدفعات
– الطريقة: إجراءات الإعداد، معلمات التشغيل، عملية التبديل
– رجل: تدريب المشغلين، والإرهاق، والانتباه، ومستوى المهارة
– القياس: دقة الجهاز، حالة المعايرة، طريقة أخذ العينات
– البيئة: درجة الحرارة، الرطوبة، الاهتزاز، النظافة
ما هي الوثائق التي تحتاجها من أجل التتبع؟
وثائق مراقبة الجودة الأساسية
يجب أن تلتزم كل عملية تغليف بما يلي:
دليل الجودة:
– سياسة الجودة وأهدافها
– الهيكل التنظيمي والمسؤوليات
– أوصاف العمليات ومخططات التدفق
– الإشارة إلى المعايير المعمول بها
إجراءات التشغيل القياسية (SOPs):
– إجراءات تشغيل وإيقاف تشغيل الماكينة
– إجراءات فحص الجودة (مع معايير القبول)
– إجراءات التبديل
– إجراءات التعامل مع حالات عدم المطابقة
– إجراءات الإجراءات التصحيحية والوقائية (CAPA)
السجلات:
– سجلات الفحص الأولي (لكل دورة إنتاج)
– سجلات الفحص أثناء الإنتاج (بحد أدنى لكل نوبة عمل)
– شهادات معايرة أجهزة القياس
– سجلات التدريب لجميع المشغلين
– تقارير عدم المطابقة وسجلات الإجراءات التصحيحية
– سجلات شكاوى العملاء
متطلبات التتبع
تعد التتبعية أمرًا إلزاميًا في القطاعات الخاضعة للتنظيم، وتُعد من أفضل الممارسات في جميع المجالات:
- إمكانية تتبع الدُفعات: يجب أن يكون من الممكن تتبع كل عبوة إلى دفعة إنتاج محددة (التاريخ، والوقت، والآلة، والمشغل، وأرقام دفعات المواد)
- تتبع المواد: يجب تسجيل أرقام دفعات الأفلام لكل دورة إنتاج
- إمكانية تتبع المعلمات: يجب أن يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) بتسجيل إعدادات الماكينة (درجة الحرارة، السرعة، الشد) تلقائيًا لكل دفعة
تتميز آلات «باث باك» بخاصية التسجيل التلقائي لعمليات الإنتاج باستخدام أنظمة PLC من شركة «سيمنز». ويتم توثيق كل دورة إنتاج بختم زمني وتخزينها مع جميع المعلمات الأساسية، مما يتيح إمكانية التتبع الكامل لأغراض عمليات تدقيق الجودة وتحليل الأسباب الجذرية.
ما هي معايير الجودة الخاصة بالقطاع التي يتعين عليك الالتزام بها؟
تغليف الأغذية (HACCP، IFS، BRC)
المتطلبات الأساسية:
– خطة نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP) التي تحدد نقاط التحكم الحرجة في عملية التعبئة والتغليف
– فحص الكشف عن المعادن أو الفحص بالأشعة السينية على 100% من الإنتاج
– إجراءات مراقبة المواد المسببة للحساسية في مواد التغليف
– متطلبات غرف الأبحاث أو البيئات الخاضعة للرقابة فيما يتعلق بالتلامس المباشر مع الأغذية
– إجراء اختبارات ميكروبيولوجية دورية لمواد التغليف
تغليف المستحضرات الصيدلانية (ممارسات التصنيع الجيدة (GMP)، الملحق 1 للاتحاد الأوروبي، لائحة إدارة الغذاء والدواء الأمريكية (FDA) 21 CFR)
المتطلبات الأساسية:
– بيئة غرفة نظيفة معتمدة (معيار ISO 8 كحد أدنى للتغليف الثانوي)
– مراقبة البيئة (درجة الحرارة، الرطوبة، عدد الجسيمات)
– عمليات تغليف تم التحقق من صحتها مع بروتوكولات موثقة
– فحص 100% للمعلمات الحرجة (سلامة الختم، سلامة العبوة)
– إجراءات مراقبة التغييرات المتعلقة بأي تعديل يُجرى على العملية
– سجلات الدُفعات الكاملة المزودة بتوقيعات إلكترونية (21 CFR الجزء 11)
تغليف مستحضرات التجميل (ISO 22716)
المتطلبات الأساسية:
– ممارسات التصنيع الجيدة لمستحضرات التجميل
– اختبار توافق العبوة (عدم وجود تفاعل بين المنتج والعبوة)
– اختبار استقرار المنتجات المعبأة
– دقة وضع الملصقات والامتثال للوائح التنظيمية
كيف يمكن بناء إطار عمل للتحسين المستمر؟
دورة PDCA لضمان جودة التغليف
تطبيق دورة «التخطيط - التنفيذ - المراجعة - التصحيح» بشكل منهجي:
- الخطة: تحديد مشكلة تتعلق بالجودة، وتحليل السبب الجذري، وتصميم إجراء تحسيني
- افعل: تنفيذ التحسين على نطاق ضيق (تجربة أولية)
- تحقق من: قياس النتائج مقارنةً بالأهداف باستخدام بيانات التحكم الإحصائي في العمليات (SPC)
- القانون: في حالة النجاح، قم بتوحيد إجراءات التحسين. وفي حالة الفشل، قم بتحسينها وكرر المحاولة.
مؤشرات الجودة التي يجب تتبعها
| النظام المتري | الصيغة | الهدف |
|---|---|---|
| معدل العائد في المرة الأولى (FPY) | عدد الطرود الجيدة ÷ إجمالي عدد الطرود | > 97% |
| معدل العيوب (PPM) | العيوب × 1,000,000 ÷ إجمالي العبوات | < 3,000 |
| معدل شكاوى العملاء | الشكاوى ÷ الشحنات | < 0.1% |
| تكلفة الجودة (CoQ) | (الوقاية + التقييم + الفشل) ÷ الإيرادات | < 5% |
| Cpk (المعلمات الحرجة) | انظر قسم SPC | > 1.33 |
| OEE | التوافر × الأداء × الجودة | > 85% |
المراجعة الشهرية للجودة
عقد اجتماع شهري لمراجعة الجودة يتناول ما يلي:
- مقاييس الجودة مقابل الأهداف (تحليل الاتجاهات)
- أهم 3 مشكلات متعلقة بالجودة وحالة الإجراءات التصحيحية
- ملاحظات العملاء وشكاواهم
- نتائج التدقيق وحالة الامتثال
- مبادرات التحسين والنتائج
- التغييرات المرتقبة التي قد تؤثر على الجودة
الأسئلة الشائعة
كم عدد الطرود التي يجب أن أفحصها في كل نوبة عمل؟
يعتمد ذلك على مستوى المخاطر والقطاع الذي تعمل فيه. بالنسبة للمنتجات الاستهلاكية العامة، يُعد فحص 10 إلى 20 عبوة كل 30 دقيقة (بالإضافة إلى الفحص الآلي 100% إن كان متاحًا) معيارًا أساسيًا جيدًا. أما بالنسبة لتغليف المستحضرات الصيدلانية والأجهزة الطبية، فعادةً ما يكون الفحص 100% مطلوبًا للمعايير الحرجة. أما بالنسبة لتغليف المواد الغذائية، فإن مبادئ نظام تحليل المخاطر ونقاط التحكم الحرجة (HACCP) تحدد وتيرة الفحص بناءً على تحليل المخاطر.
ما الفرق بين AQL وRQL في خطط أخذ العينات؟
AQL (مستوى الجودة المقبول) هو الحد الأقصى لمعدل العيوب الذي يُعتبر مقبولاً كمتوسط للعملية. أما RQL (مستوى الجودة القابل للرفض) فهو معدل العيوب الذي عند بلوغه ترغب في رفض الدفعة باحتمال كبير. يُصمم مخطط أخذ العينات بقبول الدفعات التي يبلغ معدل العيوب فيها مستوى AQL أو أقل، ورفض الدفعات التي يبلغ معدل العيوب فيها مستوى RQL أو أكثر. بالنسبة لعمليات التعبئة والتغليف، فإن مستويات AQL الشائعة هي 0.65% للعيوب الحرجة، و1.0% للعيوب الكبيرة، و2.5% للعيوب الطفيفة.
هل أحتاج إلى فحص آلي، أم أن الفحص اليدوي كافٍ؟
يُعد الفحص اليدوي كافياً في العديد من العمليات، لكن الفحص الآلي يوفر مزايا كبيرة: تغطية فحص 100% (مقارنةً بالفحص العشوائي)، ونتائج موضوعية ومتسقة، وسرعة فحص أعلى، وتسجيل البيانات لتحليل SPC. بالنسبة للعمليات ذات الحجم الكبير (>50,000 عبوة/يوم)، أو الصناعات الخاضعة للتنظيم، أو المنتجات ذات متطلبات الجودة الحرجة، يُوصى بشدة باستخدام الفحص الآلي.
كيف أتعامل مع شكوى أحد العملاء بشأن جودة التغليف؟
اتبع عملية استجابة منظمة: (1) أقر باستلام الشكوى في غضون 24 ساعة، (2) اعزل أي مخزون متبقي من نفس الدفعة، (3) قم بالتحقيق باستخدام تحليل الأسباب الجذرية، (4) تنفيذ الإجراءات التصحيحية، (5) التحقق من فعالية الإجراءات التصحيحية، (6) الرد على العميل بنتائج التحقيق والتدابير الوقائية، (7) توثيق كل شيء من أجل سجل التدقيق. غالبًا ما تكون سرعة استجابتك ودقتها أكثر أهمية للعميل من العيب الأصلي نفسه.
ما هي الطريقة الأكثر فعالية من حيث التكلفة لتحسين جودة التغليف؟
وعادةً ما تكون تحسينات الجودة التي تحقق أعلى عائد على الاستثمار هي: (1) توحيد إجراءات الإعداد باستخدام قوائم المراجعة (تكلفة منخفضة، تأثير فوري)، (2) تطبيق التحكم الإحصائي في العمليات (SPC) على المعلمات الحرجة (تكلفة معتدلة، فائدة كبيرة على المدى الطويل)، (3) تعزيز تدريب المشغلين وتأهيلهم (تكلفة معتدلة، تأثير واسع النطاق)، (4) إضافة الفحص الآلي لخطوط الإنتاج ذات الحجم الأكبر (تكلفة عالية، لكن تأثيرها الأكبر على العمليات ذات الحجم الكبير).
الخلاصة
تعد مراقبة الجودة في عمليات التعبئة والتغليف مجالًا منهجيًّا يهدف إلى حماية منتجاتك وعلامتك التجارية وعلاقاتك مع العملاء. وتجمع برامج مراقبة الجودة الأكثر فعالية بين تصميم العمليات الذي يركز على الوقاية، وأساليب الكشف الفعالة، والتحسين المستمر القائم على البيانات.
المبادئ الأساسية التي يجب تطبيقها:
- تحديد مواصفات جودة واضحة لكل معلمة ذات أهمية
- التفتيش في نقاط متعددة — مرحلة بدء التشغيل، وأثناء العملية، ونهاية خط الإنتاج
- استخدام الأساليب الإحصائية للكشف عن انحراف العملية قبل أن يتسبب في حدوث عيوب
- توثيق كل شيء — تعد إمكانية التتبع أمرًا ضروريًا لإجراء عمليات التدقيق وتحليل الأسباب الجذرية
- استثمر في الوقاية — فهي دائمًا أرخص من التعامل مع حالات الفشل
- المراجعة والتحسين المستمران — الجودة رحلة، وليست غاية
صُممت آلات «باث باك» منذ البداية مع التركيز على الجودة. وتوفر أنظمة السيرفو من «سيمنز» تحكماً دقيقاً وقابلاً للتكرار لجميع معلمات التعبئة والتغليف. كما يتيح التسجيل التلقائي لعمليات الإنتاج إمكانية التتبع الكامل للدُفعات. وتدعم آلاتنا التكامل مع أنظمة الفحص البصري، وكشف المعادن، وأنظمة فحص الوزن، من أجل ضمان الجودة المتكامل على طول خط الإنتاج.
يتضمن كل تثبيت لـ «Path Pack» مساعدة في إعداد نظام الجودة، وتدريب المشغلين على إجراءات الفحص، ونماذج وثائق مصممة خصيصًا لتلبية متطلبات قطاعكم.
إذا كنت بحاجة إلى المساعدة في إنشاء برنامج لمراقبة جودة التغليف أو تحسينه، أو إذا كنت تقوم بتقييم المعدات التي تدعم أهدافك المتعلقة بالجودة،, اتصل بـ «Path Pack» للحصول على استشارة مفصلة.
بقلم الفريق الفني لـ Path Pack
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic