النقاط الرئيسية
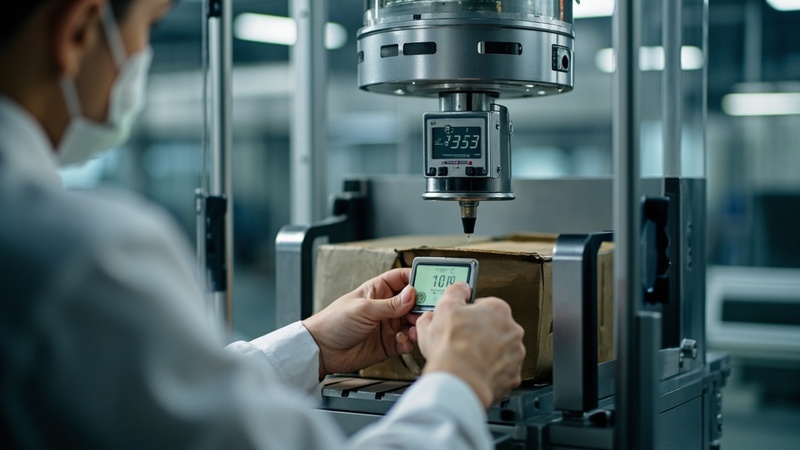
إجابة سريعة: تضمن المعايرة دقة عمل آلة التغليف: فكل من درجة الحرارة، وشد الغلاف البلاستيكي، والتوقيت، والضغط، وموضع القطع، تحتاج إلى فحص دوري وفقًا للمعايير.
- مجالات المعايرة الخمسة — درجة الحرارة، الشد، التوقيت/التزامن، الضغط، موضع القطع
- درجة الحرارة هي العامل الأول في جودة الختم — تقيس قوة الختم دقة قياس درجة الحرارة
- كتابة بروتوكول المعايرة — التكرار، الطريقة، المعيار، القبول، السجلات
- تم تحديد موعد المعايرة — ليس نشاطًا طارئًا — ضع موعدًا له في التقويم كما تفعل مع أعمال الصيانة
تتطلب عملية المعايرة أساسًا نظريًّا. احسب طول الكيس وعرض الفيلم اللذين يجب أن يستخدمهما منتجك — ثم قم بمعايرة الآلة لتتوافق معهما.
احسب خط الأساس الخاص بالمعايرة →مقدمة
Achieving consistent package accuracy is not a matter of luck—it is the result of systematic calibration. Whether you are packaging pharmaceutical patches that require ±0.5 mm seal position tolerance or food bars that need consistent weight distribution, machine calibration directly determines whether your products meet specifications or end up as waste.
في إطار أعمالنا المتعلقة بالتشغيل والخدمات الميدانية بشأن آلات التغليف بالتدفق, ، وتعد المشكلات المتعلقة بالمعايرة من بين أكثر أسباب الشكاوى شيوعًا فيما يتعلق بجودة التغليف. والخبر السار هو أن معظم إجراءات المعايرة تكون بسيطة عندما تفهم المبادئ الأساسية وتتبع نهجًا منظمًا.
يقدم لك هذا الدليل إرشادات تفصيلية حول كل نقطة معايرة أساسية في آلة التغليف بالتدفق الأفقي، بدءًا من أنظمة درجة الحرارة والشد وصولاً إلى تتبع الفيلم ووضع المنتج. وبنهاية هذا الدليل، ستكون لديك إجراءات واضحة تضمن استمرار آلتك في إنتاج عبوات دقيقة ومتسقة يومًا بعد يوم.
النقطة الأساسية: تؤدي المعايرة الصحيحة إلى تقليل هدر المواد بشكل ملحوظ، وتحسين اتساق جودة الإحكام، وإطالة العمر التشغيلي للمكونات الحيوية.
تنطبق إجراءات المعايرة الواردة في هذا الدليل على آلات التغليف بالتدفق الأفقي مثل آلة التغليف بالتدفق JC250.
لماذا تعتبر المعايرة أكثر أهمية مما تتصور
التكلفة الحقيقية للمعايرة غير الدقيقة
يعامل العديد من المشغلين عملية المعايرة على أنها مهمة من نوع “اضبطها وانس الأمر”. لكن في الواقع، فإن انحراف المعايرة هو أمر مستمر وتراكمي. وإليك ما يحدث عندما تخرج المعايرة عن المواصفات:
| مشكلة في المعايرة | الأعراض الظاهرة | النفايات المقدرة | مستوى المخاطر |
|---|---|---|---|
| انحراف درجة الحرارة | أختام ضعيفة أو محترقة | معدل الرفض 3-8% | مرتفع |
| اختلال التوازن في التوتر | أختام غير مستوية، تجاعيد | نفايات الفيلم 2-5% | متوسط |
| عدم تزامن التوقيت | المنتج غير متوازن | معدل الرفض 5-12% | حرجة |
| خطأ تتبع الفيلم | قطع غير متساوٍ، انحراف في محاذاة الصور | 4-10% نفايات الأغشية | مرتفع |
| تباين الضغط | أعطال متقطعة في السدادة | معدل الرفض 1-4% | متوسط |
بالنسبة لآلة تعمل بمعدل 80 عبوة في الدقيقة، فإن معدل الرفض البالغ 5% يعادل حوالي 1,920 عبوة مرفوضة لكل نوبة عمل مدتها 8 ساعات (80 × 60 × 8 × 5%). وبمعدل $0.03 لكل عبوة في الغلاف البلاستيكي والمنتج، فإن هذا يمثل تقريبًا $58 لكل نوبة عمل — أي ما يزيد عن $1,250 شهريًا في جدول عمل من نوبة واحدة لمدة 22 يومًا. المعايرة ليست مجرد إجراء لضمان الجودة — بل هي استراتيجية مباشرة لتوفير التكاليف.
متى يجب إجراء المعايرة
يجب إجراء المعايرة وفقًا للفترات الزمنية التالية:
- يوميًا: عمليات فحص سريعة للتحقق (عرض درجة الحرارة، تتبع الفيلم، موضع القطع)
- أسبوعي: التحقق من نظام الشد، وفحص ضغط الختم
- شهريًّا: بروتوكول المعايرة الكامل (جميع الأنظمة)
- بعد الصيانة: عند استبدال الأحزمة أو السلاسل أو أجهزة الاستشعار أو السخانات في أي وقت
- تغيير المنتج: عند التبديل بين أنواع الأفلام المختلفة أو أحجام المنتجات المختلفة
- موسمي: قد تؤثر التغيرات في درجة الحرارة والرطوبة على أداء الجهاز
ما مدى أهمية معايرة درجة الحرارة لجودة الختم؟
ما هو الانحراف الحراري؟
تُعد درجة حرارة الختم أهم معلمة على الإطلاق في عملية التغليف بالتدفق. تستخدم معظم الآلات سخانات يتم التحكم فيها بنظام PID مع تغذية راجعة من المزدوجات الحرارية. ومع مرور الوقت، تتدهور حالة المزدوجات الحرارية وتتغير معلمات نظام PID، مما يؤدي إلى اختلاف درجة حرارة الختم الفعلية عن القيمة المعروضة.
A thermocouple can drift by 5-15°C over its operational lifetime. For BOPP films with a sealing range of 130-160°C, a 10°C drift can push you from a good seal to a burned one—or from adequate sealing to weak seals that fail during transport.
معايرة درجة الحرارة خطوة بخطوة
الأدوات المطلوبة: مقياس حرارة بالأشعة تحت الحمراء معاير (بدقة ±1 درجة مئوية)، ومسبار حراري سطحي، وورقة تسجيل المعايرة.
- تسخين الجهاز مسبقًا إلى درجة حرارة التشغيل العادية. انتظر 30 دقيقة على الأقل حتى تستقر درجة الحرارة.
- قياس درجة الحرارة الفعلية لقضيب الختم باستخدام مسبار المزدوج الحراري السطحي في ثلاث نقاط: اليسار، والوسط، واليمين من شريط الختم. قم بتسجيل كل قراءة.
- قارن بين درجة الحرارة الفعلية ودرجة الحرارة المعروضة. إذا تجاوز التباين ±3 درجات مئوية، فسيكون من الضروري إجراء تعديل.
- الدخول إلى قائمة معايرة وحدة التحكم PID (يختلف الإجراء باختلاف العلامة التجارية لوحدة التحكم — فكل من وحدات التحكم من سيمنز وشنايدر ودلتا لها طرق وصول مختلفة).
- ضبط انحراف درجة الحرارة لمطابقة القيمة المعروضة مع القيمة الفعلية المقاسة.
- التحقق عند نقطة درجة حرارة ثانية (بفارق 30 درجة مئوية على الأقل أعلى أو أقل من القياس الأول) للتأكد من الخطية.
- توثيق النتائج في سجل المعايرة الخاص بك مع ذكر التاريخ ودرجة الحرارة المحيطة والقيم المقاسة.
نصيحة من محترفي فريق Path Pack: نوصي باستبدال المزدوجات الحرارية سنويًّا كإجراء صيانة وقائية. وتعتبر تكلفة المزدوجة الحرارية ($15-30) ضئيلة جدًّا مقارنةً بتكلفة الأعطال الناتجة عن سوء جودة الأختام.
اعتبارات تتعلق بدرجات الحرارة في المناطق المتعددة
غالبًا ما تحتوي آلات التغليف بالتدفق المتطورة على مناطق متعددة لدرجات الحرارة:
- شريط الختم (الختم النهائي): عادةً ما تتراوح درجة الحرارة بين 130 و170 درجة مئوية، حسب نوع الطبقة الرقيقة
- السدادة الطولية: قد تختلف عن درجة حرارة الختم النهائي بمقدار 10-30 درجة مئوية
- فكوك التجعيد: عادةً ما يُغسل على درجة حرارة أقل لتجنب تجعد الملابس
يجب معايرة كل منطقة على حدة. فقد شهدنا حالات اكتفى فيها المشغلون بفحص درجة حرارة الختم النهائي فقط، في حين كانت درجة حرارة الختم الطولي أقل بـ 20 درجة مئوية من المواصفات المحددة، مما تسبب في حدوث أعطال متقطعة في الختم كان تشخيصها صعبًا للغاية.
مواضيع ذات صلة: ضبط سرعة التعبئة والإنتاج: تحقيق أقصى قدر من
معايرة شد الفيلم
لماذا تُعد معايرة التوتر أمرًا بالغ الأهمية
يؤثر شد الغلاف البلاستيكي على كل جانب من جوانب جودة العبوة تقريبًا: محاذاة الختم، وتشكل التجاعيد، ودقة التسجيل، وتمزق الغلاف. فالشد المفرط يؤدي إلى تمدد الغلاف (مما يؤدي بدوره إلى قص غير دقيق وانحراف في التسجيل)، في حين أن الشد الناقص يتسبب في ظهور التجاعيد ومشاكل في مسار الغلاف.
مواضيع ذات صلة: تغيير المنتج: تنسيق سريع وفعال
قياس الشد وتعديله
تستخدم معظم آلات التغليف بالتدفق الحديثة مجموعات بكرات متأرجحة مزودة بنظام تحكم هوائي أو إلكتروني في الشد. وفيما يلي طريقة المعايرة:
- اضبط أسطوانة الراقص على وضعها الطبيعي (نقطة منتصف المسافة).
- تركيب جهاز قياس الشد (أو استخدم شاشة عرض الشد المدمجة في الآلة إذا كانت مُعايرة).
- قم بتمرير الفيلم عبر جميع بكرات التوجيه وطوق التشكيل.
- شغّل الآلة بسرعة الإنتاج وقياس الشد الفعلي.
- قارن ذلك بنطاق الشد الموصى به من قبل مورد الفيلم. القيم المشتركة:
- BOPP (20-30 ميكرومتر): 8-15 نيوتن
- LDPE (40-80 ميكرومتر): 12-25 نيوتن
- CPP (30-50 ميكرومتر): 10-20 نيوتن
- مركب الألومنيوم: 15-30 نيوتن
- اضبط منظم الشد حتى تقع القيمة المقاسة ضمن النطاق الموصى به.
- التحقق عند سرعات مختلفة للآلة (الحد الأدنى، القيمة الاسمية، الحد الأقصى) لضمان توزيع متساوٍ للتوتر عبر نطاق التشغيل.
من الأخطاء الشائعة: يقوم العديد من المشغلين بضبط الشد بالاعتماد على الإحساس. ورغم أن المشغلين ذوي الخبرة يكتسبون حدسًا جيدًا، إلا أن هذه الطريقة غير قابلة للتكرار ولا يمكن نقلها بين أعضاء الفريق. لذا، يجب دائمًا استخدام القيم المقاسة.
التوازن بين التوترات عبر شبكة الإنترنت
بالنسبة للآلات ذات التنسيق العريض (عرض الفيلم >300 مم)، تأكد من أن الشد متساوٍ على طول عرض الشريط بالكامل. يؤدي الشد غير المتساوي إلى انحراف الفيلم إلى أحد الجانبين، مما يؤدي إلى إغلاق غير مستقيم. استخدم ملف تعريف شد الشريط إذا كانت آلتك تدعم هذه الميزة، أو اضبط توازي الأسطوانات.
ما المقصود بمعايرة التوقيت والتزامن؟
جوهر دقة التغليف
تضمن معايرة التوقيت وصول المنتج إلى الموضع الصحيح بالنسبة للفيلم عند إجراء عملية الختم النهائي والقطع. فحتى خطأ في التوقيت يبلغ 2 مم قد يتسبب في:
- الأختام الملتوية
- المنتج بارز من العبوة
- عدم اتساق طول الحزمة
- علامات تسجيل الفيلم غير متوازنة
معايرة جهاز التشفير
يوفر المشفر الدوار المثبت على عمود الإدارة الرئيسي مرجع التوقيت للآلة بأكملها. وإذا كانت معايرة المشفر غير صحيحة، فإن كل عملية لاحقة تتأثر سلبًا.
- تحقق من تثبيت جهاز التشفير مثبت بشكل آمن دون أي لعب محوري أو شعاعي.
- تحقق من إعدادات دقة جهاز التشفير في وحدة التحكم المنطقية القابلة للبرمجة (PLC)، يجب أن تتطابق مع المواصفات الفعلية لجهاز التشفير (على سبيل المثال، 1000 دورة لكل ثانية مقابل 2000 دورة لكل ثانية).
- إجراء فحص طول القطع: حدد طول القطع المستهدف بـ 200 ملم، وقم بتشغيل 10 حزم، وقم بقياس كل منها باستخدام الفرجار. احسب المتوسط والانحراف المعياري.
- إذا انحرف المتوسط بمقدار يزيد عن ±0.5 مم, ، اضبط معامل معايرة جهاز التشفير في نظام التحكم.
توقيت تغذية المنتج
يحدد توقيت إدخال المنتج المكان الذي يستقر فيه المنتج داخل العبوة. وتضمن المعايرة الصحيحة ما يلي:
- هوامش متساوية على جانبي المنتج
- لا يحدث أي تداخل بين المنتج ومناطق الختم
- مظهر متسق في جميع العبوات
إجراءات المعايرة:
- ضع المنتج المراد اختباره على الناقل الداخلي.
- قم بتشغيل الآلة في الوضع اليدوي/وضع التشغيل المتقطع.
- ضع الفيلم بحيث تكون علامة القطع في محاذاة السكين.
- حرك المنتج للأمام حتى يصبح في المنتصف تمامًا داخل أنبوب الفيلم.
- يرجى ملاحظة موضع جهاز التشفير في هذه المرحلة.
- اضبط هذا الموضع ليكون الموضع المرجعي لتوقيت تغذية المنتج.
- قم بتشغيل 20 حزمة اختبار وتحقق من اتساق المواقع.
مزايا حزمة المسارات: تستخدم آلاتنا أنظمة محركات مؤازرة من شركة «سيمنز» مزودة بتقنية تشكيل الكامة إلكترونيًا، مما يتيح إجراء تعديلات في التوقيت بزيادات تبلغ 0.01 ملم. ويصعب تحقيق هذا المستوى من الدقة باستخدام الأنظمة المزودة بوصلات ميكانيكية.
معايرة الضغط لضمان ثبات قوة الإحكام
أساسيات ضغط السدادات
يعمل ضغط الختم جنبًا إلى جنب مع درجة الحرارة ومدة البقاء لتكوين ختم قوي. وترتبط هذه المعلمات الثلاثة بعلاقة ترابطية — حيث يتطلب تغيير إحداها تعديل المعلمتين الأخريين.
في معظم آلات التغليف بالتدفق، يتم التحكم في ضغط الختم من خلال:
- الآليات ذات الزنبرك (الآلات الأساسية)
- الأسطوانات الهوائية (الآلات متوسطة المدى)
- أنظمة الضغط التي يتم التحكم فيها بواسطة محركات سيرفو (الآلات المتطورة)
إجراءات المعايرة
- تركيب غشاء حساس للضغط (مثل فيلم «فوجي بريسكال») بين قضبان الختم.
- قم بإجراء اختبار الإحكام في ظروف التشغيل العادية.
- أزل الغشاء وافحص نمط الضغط. يجب أن ترى:
- لون موحد على طول عرض الختم بأكمله
- لا توجد فجوات أو بقع فاتحة
- التوزيع المتماثل للضغط
- قياس قوة الختم باستخدام اختبار التقشير (المعيار ASTM F88). تعتمد القوة المستهدفة على الاستخدام المطلوب، ولكن بشكل عام:
- المنتجات الغذائية: 2-5 نانومتر/15 ملم
- الصيدلة: 5-10 N/15 مم (وفقًا لمعايير ISTA)
- الأجهزة الطبية: 8-15 نيوتن/15 ملم
- ضبط الضغط إذا كانت قوة الختم خارج النطاق المقبول.
- توثيق إعدادات الضغط لكل مجموعة من المنتج/الفيلم.
فحص توزيع الضغط
تأكد من أن الضغط متساوٍ على طول عرض الختم عن طريق إجراء عدة اختبارات تقشير في مواقع مختلفة (الحافة اليسرى، الوسط، الحافة اليمنى). يجب ألا يتجاوز التباين 15% على طول عرض الختم.
كيف تتعامل مع معايرة موضع القطع والتسجيل؟
الحصول على قطع نظيفة
يجب أن يتم القطع بالسكين العرضي في الموضع الصحيح تمامًا بالنسبة للمنتج وعلامة محاذاة الفيلم. تؤدي عمليات القطع غير المتوازنة إلى ظهور عبوات ذات هوامش غير متساوية، أو حواف منتج مكشوفة، أو طباعة محاذاة تالفة.
خطوات المعايرة
- قم بتركيب المستشعر الكهروضوئي للتعرف على رقم التسجيل الموجود على الفيلم.
- اضبط حساسية المستشعر حتى يتمكن من اكتشاف العلامة بشكل موثوق دون حدوث أي تنبيهات خاطئة.
- ضبط إزاحة القطع في نظام التحكم بحيث يتم إطلاق السكين في الموضع الصحيح بالنسبة لعلامة التسجيل.
- تشغيل 20 حزمة وقياس موضع القطع بالنسبة لعلامة التسجيل.
- تحقق من الانحراف المعياري أقل من 0.5 مم. وإذا لم يكن الأمر كذلك، فتحقق من وجود أي تلاعب ميكانيكي في مجموعة السكين أو اهتزاز مفرط.
اعتبارات تتعلق بعلامات التسجيل
- تأكد من طباعة علامات التسجيل بتباين كافٍ (عادةً باللون الأسود على خلفية بيضاء، بعرض لا يقل عن 1 مم)
- حافظ على نظافة عدسة المستشعر الضوئي
- تأكد من أن بكرات توجيه الفيلم لا تتسبب في انحراف الفيلم، مما قد يؤثر على عملية الكشف بواسطة المستشعر
إنشاء بروتوكول المعايرة الخاص بك
التوثيق أمر ضروري
يتضمن بروتوكول المعايرة السليم ما يلي:
- قائمة مراجعة المعايرة مع جميع نقاط القياس
- النطاقات المقبولة لكل معلمة
- أدوات القياس المطلوبة وحالة معايرتها
- الإجراءات خطوة بخطوة لكل مهمة معايرة
- أوراق التسجيل لتوثيق النتائج
- محفزات الإجراءات التصحيحية (ماذا تفعل عندما تكون إحدى المعلمات خارج نطاق المواصفات)
- جدول المعايرة مع المسؤوليات الموكلة إليهم
الأدوات الموصى بها
| أداة | الدقة المطلوبة | التكلفة المعتادة | فترة المعايرة |
|---|---|---|---|
| مقياس حرارة يعمل بالأشعة تحت الحمراء | ±1 درجة مئوية | $150-400 | سنويًّا |
| المزدوج الحراري السطحي | ±0.5 درجة مئوية | $50-100 | سنويًّا |
| مقياس التوتر | ±0.5 نيوتن | $300-800 | سنويًّا |
| فرجار رقمي | ±0.01 مم | $30-100 | سنويًّا |
| غشاء حساس للضغط | غير متوفر | $100-200 في كل عبوة | غير متوفر |
| جهاز اختبار التقشير | ±0.1 نانومول | $500-2,000 | سنويًّا |
اعتمد على النظرية في المعايرة، لا على التخمين
يبدأ العمل على الدقة بمعرفة القيم الصحيحة. تُحسب الآلة الحاسبة المجانية العرض النظري للفيلم وطول الكيس بناءً على حجم المنتج أو وزن الحشو — وهو خط الأساس الذي يجب أن تتجه إليه عملية المعايرة.
- ✓ العرض النظري للفيلم وطول الكيس
- ✓ خط الأساس لمحاذاة الختم والقطع
- ✓ مرجع الكثافة للمنتجات المسحوقة
- ✓ أداة مجانية، نتيجة فورية
الأسئلة الشائعة
كم مرة يجب أن أقوم بمعايرة آلة التغليف بالتدفق الخاصة بي؟
يجب إجراء معايرة كاملة مرة واحدة على الأقل شهريًّا. ومع ذلك، ينبغي أن تكون عمليات الفحص اليومية (درجة الحرارة، وموضع القطع، وتتبع الفيلم) جزءًا من إجراءات التشغيل الروتينية. وبعد إجراء أي صيانة، يجب إعادة معايرة الأنظمة المتأثرة قبل العودة إلى الإنتاج.
ما هو الخطأ الأكثر شيوعًا في عملية المعايرة؟
الخطأ الأكثر شيوعًا هو الاكتفاء بفحص معلمة واحدة فقط (عادةً ما تكون درجة الحرارة) مع تجاهل الشد والتوقيت. فهذه الأنظمة الثلاثة مترابطة — فقد تكون مشكلة درجة الحرارة في الواقع ناتجة عن وقت بقاء غير صحيح ناجم عن مشكلة في التوقيت. لذا، يجب دائمًا فحص جميع الأنظمة بشكل شامل.
هل يمكنني معايرة الجهاز بنفسي، أم أحتاج إلى متخصص؟
يمكن للمشغلين المدربين إجراء المعايرة الأساسية (إزاحة درجة الحرارة، وموضع القطع، وتتبع الفيلم). ومع ذلك، يجب أن يتولى فنيون مؤهلون إجراء معايرة جهاز التشفير، وضبط نظام PID، وتعديلات نظام المؤازرة. ونحن في Path Pack نقدم تدريبًا شاملاً حتى يتمكن فريقكم من إجراء المعايرة الروتينية بشكل مستقل.
كيف يمكنني التأكد من دقة أدوات المعايرة الخاصة بي؟
يجب أن تكون جميع أدوات القياس قابلة للتتبع وفقًا للمعايير الوطنية (NIST في الولايات المتحدة، وPTB في ألمانيا، وNIM في الصين). احرص على معايرة أدواتك سنويًّا من قِبل مختبر معتمد. واحتفظ بشهادات المعايرة في ملفاتك لاستخدامها في عمليات تدقيق الجودة.
ماذا عليّ أن أفعل إذا استمرت قيم المعايرة في الانحراف؟
عادةً ما يشير الانحراف المتكرر إلى وجود مشكلة أساسية: مثل تآكل المحامل الذي يتسبب في الاهتزاز، أو تدهور أداء المزدوجات الحرارية، أو ارتخاء الوصلات الميكانيكية، أو تقادم المكونات الإلكترونية. إذا تجاوز الانحراف الحدود المقبولة بين عمليات المعايرة المجدولة، فيجب التحقيق في السبب الجذري بدلاً من الاكتفاء بإعادة المعايرة.
الخلاصة
لا تُعد معايرة الآلات مهمة إعداد تُجرى مرة واحدة فقط — بل هي عملية مستمرة تؤثر بشكل مباشر على جودة منتجاتك وتكاليف المواد وعمر المعدات. النقاط الأساسية التي يجب تذكرها:
- معايرة درجة الحرارة يجب التحقق من ذلك من خلال قياسات فعلية، وليس فقط من خلال القيم المعروضة على الشاشة
- شد الفيلم يجب قياسها بشكل موضوعي ومطابقتها مع نوع الفيلم الذي تستخدمه تحديدًا
- التوقيت والتزامن تتطلب تعديلات دقيقة وتحققًا منتظمًا
- ضغط الختم يجب أن تكون موحدة وموثقة لكل مجموعة من المنتج والفيلم
- الوثائق يحول عملية المعايرة من فن إلى عملية قابلة للتكرار والتدقيق
إن تخصيص الوقت لاتباع بروتوكول معايرة منظم يؤتي ثماره من خلال تقليل الفاقد، وتقليل الشكاوى المتعلقة بالجودة، وزيادة اتساق مخرجات الإنتاج. وقد صُممت آلات «باث باك» باستخدام مكونات من شركتي «سيمنز» و«شنايدر» التي تضمن استقرار المعايرة.
إذا كنت تواجه مشكلات تتعلق بالدقة في خط التعبئة والتغليف الحالي لديك، أو إذا كنت تقيّم معدات جديدة لمنشأتك، فيمكن لفريقنا الهندسي تقديم تقييم مفصل. اتصل بشركة «باث باك» اليوم لمناقشة متطلباتك المتعلقة بدقة التعبئة والتغليف.
بقلم الفريق الفني لـ Path Pack
🛠️ دليل عملي: للحصول على إرشادات تفصيلية خطوة بخطوة بشأن جهازك، راجع معايرة جهازك في مركز دعم Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic