النقاط الرئيسية
إجابة سريعة: يتم تشخيص مشاكل الختم الحراري بالترتيب التالي: درجة الحرارة، والضغط، ومدة البقاء، ثم الغشاء، ثم المحاذاة الميكانيكية — لأن الأسباب قد تكمن في جميع هذه العوامل الأربعة.
- الأساسيات أولاً — الختم = درجة الحرارة × الضغط × مدة البقاء
- تتصدر مشاكل درجات الحرارة المشهد — عادةً ما تبدأ المشاكل المتعلقة بضعف الموانع التسربية واختراق العازل عند السخان
- الضغط ووقت البقاء هما الخطوتان التاليتان — تشير الأختام غير المتساوية إلى وجود ضغط على الفك أو مشكلة في التوقيت
- الفيلم هو أحد المتغيرات أيضًا — اختيار الفيلم غير المناسب لنطاق درجات الحرارة يؤدي إلى ظهور أعطال وهمية في الجهاز
- اتبع تسلسل الخطوات — يتيح التشخيص المنظم الوارد في المقال تجنب استبدال الأجزاء
هل يبدو عرض أو طول الختم غير صحيح؟ قبل ضبط درجة الحرارة ومدة التثبيت، تحقق من الأبعاد الفعلية التي يجب أن تكون عليها الكيسة — حيث تُقدم الآلة الحاسبة القيم النظرية.
تحقق أولاً من أبعاد حقيبتك →مقدمة
يُعد الختم الحراري إحدى أهم العمليات في آلة تغليف التدفق عمليات التغليف، ومع ذلك فهي أيضًا واحدة من أكثر العمليات التي يُساء فهمها. يُعد الختم خط الدفاع الأساسي لحزمتك ضد التلوث وفقدان الرطوبة وتلف المنتج أثناء التخزين والنقل. وعندما يفشل الختم الحراري، فإن العواقب تتجاوز مجرد الجانب الجمالي — فقد يؤدي الختم الضعيف إلى إرجاع المنتجات، ومشكلات في الامتثال للوائح التنظيمية، وخسائر مالية كبيرة.
يتناول هذا الدليل العوامل المعقدة التي تؤثر على جودة الختم في آلات التغليف بالتدفق الأفقي. وسواء كنت تواجه تباينًا في قوة الختم، أو حالات فشل تام في الختم، أو تباينات غامضة في الجودة بين دورات الإنتاج، فإن فهم أساسيات الختم الحراري سيساعدك على تشخيص هذه المشكلات وحلها بفعالية.
تنطبق المعلومات الواردة في هذا الدليل على أنظمة الختم بالنبضات القياسية، والختم بالحرارة الثابتة، وأنظمة الختم المتقدمة التي يتم التحكم فيها بواسطة محركات سيرفو، والموجودة في معدات التغليف الحديثة. سنستكشف العلاقة بين درجة الحرارة والضغط والوقت وخصائص المواد التي تحدد جودة الختم، وسنقدم إجراءات عملية لحل المشكلات يمكنك تنفيذها على الفور.
يتوافق مسار التشخيص الموضح أدناه بشكل مباشر مع آلات الختم من الجوانب الأربعة مثل آلاتنا آلة تعبئة الرقع ذات الختم الرباعي JC400.
أساسيات الختم الحراري
علم الختم الحراري
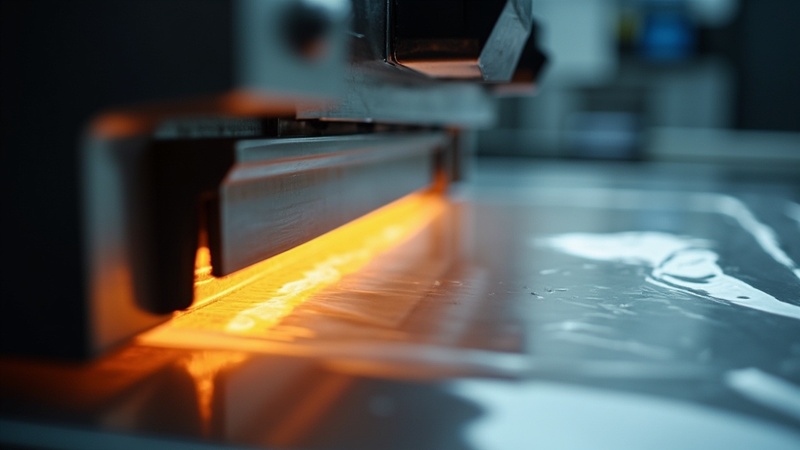
يحدث الختم الحراري عندما تعمل الطاقة الحرارية على تليين أسطح الختم في أغشية التغليف, ، مما يسمح لها بالاندماج معًا تحت الضغط. تتطلب هذه العملية تنسيقًا دقيقًا بين ثلاثة متغيرات: درجة الحرارة، والضغط، ومدة البقاء. ويعتمد المزيج الأمثل على التركيب المحدد للغشاء، وسماكته، وقوة الختم المطلوبة لتطبيقك.
معظم أغشية التغليف عبارة عن بوليمرات حرارية تليّن عند تسخينها إلى درجة أعلى من درجة الانتقال الزجاجي، وتذوب عند درجة أعلى من نقطة انصهارها. ويجب أن ترفع عملية الختم درجة حرارة سطح الغشاء إلى درجة تسمح بحدوث الانتشار الجزيئي بين سطحي الختم، دون أن ترتفع درجة الحرارة إلى درجة تؤدي إلى تلف الغشاء أو احتراقه أو فقدانه لخصائصه الميكانيكية.
تُقاس دقة التحكم في درجة الحرارة بالدرجات المئوية، وغالبًا ما يقتصر نطاق التفاوت المسموح به على ±5 درجات مئوية فقط عن القيمة المستهدفة. وتحافظ آلات التغليف بالتدفق الحديثة المزودة بأنظمة متطورة للتحكم في درجة الحرارة — مثل تلك المجهزة بوحدات التحكم في درجة الحرارة من شركة «سيمنز» في آلات «باث باك» — على هذه الدقة طوال دورات الإنتاج.
أنواع أنظمة الختم الحراري
تستخدم آلات التغليف بالتدفق الأفقي عدة تقنيات مختلفة للختم، لكل منها مزايا ومتطلبات صيانة محددة. ومن الضروري فهم النظام الذي تستخدمه آلتك من أجل إجراء عملية تشخيص الأعطال وإصلاحها بفعالية.
يضمن الختم الحراري المستمر الحفاظ على قضبان الختم عند درجة حرارة ثابتة طوال فترة التشغيل. وتنتقل الحرارة بشكل مستمر من القضبان الساخنة إلى الفيلم خلال دورة الختم. ويتميز هذا النظام بالبساطة وثبات درجة الحرارة، لكنه قد يتسبب في تلف الفيلم إذا كانت إعدادات درجة الحرارة مرتفعة للغاية أو إذا توقف الإنتاج والآلة لا تزال ساخنة.
يعتمد الختم النبضي على نبضة كهربائية قصيرة لتسخين سلك أو شريط الختم فقط خلال دورة الختم. ويقلل هذا الأسلوب من تعرض الغلاف البلاستيكي للحرارة إلى أدنى حد، كما يوفر تحكماً ممتازاً في مدة الختم. وتُعد أنظمة الختم النبضي مناسبة بشكل خاص للمواد الحساسة للحرارة.
يعمل الختم بالهواء الساخن على توجيه تيارات محكومة من الهواء الساخن إلى أسطح الأغشية قبل ضغطها معًا. توفر هذه التقنية توزيعًا ممتازًا لدرجة الحرارة، وتُستخدم عادةً في التطبيقات عالية السرعة.
استكشاف الأعطال وإصلاحها المتعلقة بدرجة الحرارة
درجة حرارة الختم غير كافية
عندما تكون درجة حرارة الختم منخفضة جدًّا، لا تصل أسطح الأغشية إلى الدرجة المطلوبة للانصهار السليم. وينتج عن ذلك ختم ضعيف قد يبدو مغلقًا ولكنه يفتقر إلى القوة الكافية. وغالبًا ما يتم اكتشاف هذه المشكلة عندما تتلف العبوات أثناء المناولة أو الشحن أو الاستخدام من قِبل المستهلك.
يتطلب تشخيص مشاكل انخفاض درجة الحرارة مراقبة دقيقة لمظهر الختم. فعادةً ما يظهر الختم الذي تم تصنيعه عند درجة حرارة غير كافية بوضوح ضعيف، وفجوات أو فراغات مرئية في منطقة الختم، وميلًا إلى الانفصال عند تعرضه لأدنى قدر من القوة. وقد تبدو الطبقة الرقيقة في منطقة الختم عكرة أو ذات مظهر متجمد.
تحقق من درجة الحرارة الفعلية على سطح الختم باستخدام مقياس حرارة تلامسي معاير أو مزدوج حراري. قد تختلف درجة حرارة السطح بشكل كبير عن القيمة المحددة في جهاز التحكم بسبب تدهور عنصر التسخين، أو ضعف التلامس الحراري بين السخانات وقضبان الختم، أو انحراف المعايرة. تتميز آلات التغليف بالتدفق من طراز «Path Pack» بمراقبة درجة الحرارة من نقطتين للكشف المبكر عن أي تباينات في درجة الحرارة.
ارتفاع درجة حرارة الختم
في حين أن درجة الحرارة المنخفضة تمنع تكوين الختم بشكل سليم، فإن درجة الحرارة المرتفعة تسبب مشاكل مختلفة لكنها لا تقل خطورة. يؤدي ارتفاع درجة الحرارة إلى تدهور بوليمر الغشاء، مما يقلل من الوزن الجزيئي والقوة الميكانيكية. وقد يبدو الختم محترقًا أو بني اللون أو متفحمًا، ويصبح الغشاء هشًا وعرضة للتشقق.
كما يمكن أن تؤدي درجة الحرارة المفرطة إلى التصاق الغشاء بسطح الختم، مما يؤدي إلى تمزق الغشاء، وصعوبة فصله، وتلوث فكي الختم. وفي الحالات الشديدة، يؤدي ارتفاع درجة الحرارة المفرط إلى انبعاث الدخان والروائح الكريهة، فضلاً عن مخاطر محتملة لاندلاع حريق.
غالبًا ما ينتج تجاوز درجة الحرارة عن إعدادات غير صحيحة لوحدة التحكم، أو أعطال في مستشعرات درجة الحرارة، أو إجراءات غير سليمة لزيادة درجة الحرارة تدريجيًّا. احرص دائمًا على السماح للجهاز بالوصول إلى التوازن الحراري قبل بدء الإنتاج. قد تتميز فكوك الختم الجديدة بخصائص نقل حراري مختلفة تتطلب تعديل درجة الحرارة.
مشاكل تباين درجات الحرارة
حتى عندما تكون درجة الحرارة المتوسطة لعملية الختم صحيحة، فإن التباينات في درجات الحرارة عبر سطح الختم تؤدي إلى مشاكل في الجودة. وتنتج النقاط الساخنة والباردة عن التسخين غير المتساوي، الذي قد يكون ناتجًا عن تعطل عناصر التسخين، أو ضعف التلامس الحراري، أو تراكم الأوساخ التي تعزل أجزاء من سطح الختم.
يجب التحقق من انتظام درجة الحرارة باستخدام التصوير الحراري أو إجراء قياسات متعددة لدرجة الحرارة بالتلامس على طول عرض منطقة الختم. وعادةً ما يكون التباين المقبول في درجة الحرارة ±5 درجات مئوية على طول عرض منطقة الختم بالكامل. وتشير التباينات التي تتجاوز هذا النطاق إلى وجود مشكلات تتطلب الصيانة.
استكشاف أخطاء الضغط ووقت الانتظار وإصلاحها
ضغط إحكام غير كافٍ
لا يمكن للحرارة وحدها أن تخلق إحكامًا قويًّا — بل يجب ضغط أسطح الأغشية الملينة معًا بقوة كافية لتحقيق التلامس والاندماج على المستوى الجزيئي. ويؤدي ضغط الإحكام غير الكافي إلى إحكام ضعيف يتسم بوجود فجوات مرئية، وعرض غير متسق للإحكام، وقوة تقشير ضعيفة.
تشمل الأسباب الشائعة لمشاكل الضغط تآكل نوابض الضغط، وتلف قضبان الختم، والضبط غير الصحيح للضغط، واختلال المحاذاة الميكانيكية. يجب أن يكون ضغط الختم كافياً لضغط الغشاء بشكل متساوٍ على كامل عرض الختم مع الحفاظ على تلامس ثابت طوال فترة البقاء.
تستخدم آلات التغليف بالتدفق من طراز «Path Pack» آليات إحكام إغلاق مضبوطة بدقة، مع مكونات عالية الجودة مصممة لضمان الموثوقية على المدى الطويل. يجب التحقق من إعدادات الضغط أثناء التركيب ومراجعتها بانتظام خلال الصيانة الوقائية.
ضغط الإغلاق المفرط
ورغم أنه قد يبدو أن زيادة الضغط تؤدي دائمًا إلى تحسين جودة الختم، إلا أن الضغط المفرط يتسبب في مجموعة من المشاكل الخاصة به. فقد يؤدي الضغط المفرط إلى دفع المادة خارج منطقة الختم، مما يؤدي إلى ظهور مناطق رقيقة ونقاط ضعف. كما يمكن أن يتسبب في تشوه الطبقة الرقيقة، خاصةً مع المواد الأقل سمكًا أو تلك التي تحتوي على أسطح مطبوعة.
كما أن الضغط المفرط يؤدي إلى تسريع تآكل مكونات الإحكام، ويزيد من الضغط الميكانيكي على الآلة، وقد يتسبب في تعطل مبكر لنوابض الضغط وآليات الضبط.
يضمن ضبط الضغط الصحيح التوازن بين التلامس الكامل للغشاء وسماكة الختم المناسبة. كنقطة انطلاق، اضبط الضغط لتحقيق تشكيل ختم كامل باستخدام أقل إعداد للضغط ينتج عنه نتائج متسقة، ثم قم بزيادته قليلاً لتوفير هامش أمان.
تحسين مدة البقاء
يجب أن تكون مدة البقاء — وهي المدة التي تظل خلالها أسطح الأغشية متلامسة تحت تأثير الحرارة والضغط — كافية لإتمام عملية الختم، دون أن تكون طويلة لدرجة تؤدي إلى تدهور الأغشية. وتختلف مدة البقاء المثلى باختلاف درجة الحرارة والضغط وسماكة الأغشية وتركيب المواد.
يؤدي عدم كفاية وقت البقاء إلى إحداث إحكام ضعيف وغير كامل، لا سيما عند الحواف حيث يبدأ التبريد أولاً. وتعد هذه المشكلة شائعة عندما تزداد سرعة الإنتاج دون إجراء تعديل مناسب على معلمات الإحكام.
يؤدي الإفراط في مدة التوقف إلى تدهور طبقة الفيلم، وتغير لون الختم، وانخفاض مرونة الختم. كما أنه يقلل من إنتاجية الماكينة دون داعٍ. يمكن لأنظمة الختم الحديثة التي يتم التحكم فيها بواسطة محركات سيرفو تحسين مدة التوقف بشكل ديناميكي بناءً على سرعة الإنتاج، مما يحافظ على جودة ثابتة للختم عند مستويات إنتاج متفاوتة.
حل المشكلات المتعلقة بالأفلام
اختيار الأفلام والتوافق
تعتمد جودة الختم بشكل كبير على توافق الفيلم مع نظام الختم الخاص بك. وقد يؤدي استخدام نوع الفيلم أو سماكته أو تركيبته غير المناسبة إلى استحالة تحقيق ختم جيد، بغض النظر عن إعدادات الآلة.
توفر الشركات المصنعة للأغشية أوراق بيانات فنية تحدد درجات الحرارة والضغط وأوقات الانتظار الموصى بها لعملية الختم. يجب دائمًا التحقق من توافق الأغشية قبل بدء الإنتاج. وعند تغيير موردي الأغشية أو تركيباتها، يجب توقع الحاجة إلى تعديل معلمات الختم.
تشمل المشكلات الشائعة في الأغشية عدم توافق طبقات مادة الختم، وزيادة محتوى عوامل الانزلاق التي تعيق عملية الختم، والأسطح المطبوعة التي تعيق انتقال الحرارة. وغالبًا ما تتطلب الأغشية المطبوعة درجات حرارة ختم أعلى لأن الحبر يعمل كعازل.
تلوث الفيلم وجودة السطح
يجب أن تكون أسطح الختم نظيفة وخالية من التلوث لضمان تشكيل الختم بشكل سليم. فقد تؤثر بقايا المنتج، والغبار، والزيت الناتج عن المناولة، ومضافات الغشاء، جميعها على عملية الختم.
يُعد التنظيف المنتظم لمسار الفيلم ومكونات الختم أمرًا ضروريًا لضمان جودة ثابتة لعملية الختم. استخدم مذيبات تنظيف معتمدة لا تتسبب في تلف أسطح الختم ولا تترك بقايا. تجنب المواد الكاشطة التي قد تخدش فكي الختم وتؤدي إلى تراكم التلوث في تلك المناطق.
يمكن للكهرباء الساكنة أن تجذب الغبار والشوائب إلى أسطح الأغشية، لا سيما في البيئات ذات الرطوبة المنخفضة. وينبغي صيانة أجهزة إزالة الكهرباء الساكنة ووضعها في المكان المناسب للحد من مشاكل الختم المرتبطة بالتلوث.
الحفاظ على المحاذاة الميكانيكية وحالة سطح مانع التسرب
محاذاة قضيب الختم
يُعد المحاذاة الصحيحة بين قضبان الختم العلوية والسفلية أمرًا ضروريًا لضمان جودة ختم متسقة. ويؤدي عدم المحاذاة إلى توزيع غير متساوٍ للضغط، مما ينتج عنه نقاط ضعف وفشل في الختم تتركز في جانب واحد.
يجب فحص المحاذاة باستخدام الإجراء المحدد من قبل الشركة المصنعة، والذي يتضمن عادةً قياس الفجوة بين أسطح الإحكام في نقاط متعددة على طول العرض. وعادةً ما يكون التفاوت المسموح به في المحاذاة أقل من 0.1 مم على طول عرض الإحكام بالكامل.
قد ينتج عدم المحاذاة عن التآكل الميكانيكي، أو الضبط غير الصحيح، أو التلف الناجم عن أجسام غريبة. تتميز آلات «باث باك» بمحطات إحكام مصنوعة بدقة عالية ومصممة للحفاظ على المحاذاة في ظل ظروف الإنتاج الصعبة، لكن لا يزال من المهم إجراء فحص دوري.
حالة سطح الختم
تؤثر حالة أسطح الإحكام تأثيرًا مباشرًا على جودة الإحكام. فالتآكل والخدوش والتلوث وتدهور الطلاء كلها عوامل تقلل من فعالية الإحكام.
تتطلب الطلاءات المقاومة للالتصاق الموجودة على قضبان الختم صيانة دقيقة للحفاظ على فعاليتها. لا تستخدم أبدًا أدوات معدنية أو مواد كاشطة قد تتسبب في تلف الطلاءات. استبدل قضبان الختم عندما تظهر علامات تآكل أو تلف ملحوظة على الطلاءات.
يجب فحص سطح الإحكام بانتظام للتأكد من عدم تراكم بقايا الطبقة الرقيقة أو المواد المتفحمة أو أي ملوثات أخرى. قم بتنظيف الأسطح باستخدام المذيبات المناسبة وتأكد من أن الطلاء المقاوم للالتصاق لا يزال سليمًا وفعالًا.
استكشاف الأعطال وإصلاحها خطوة بخطوة
التشخيص خطوة بخطوة
يتطلب حل المشكلات بفعالية اتباع نهج منهجي. ابدأ بالفحص البصري للسدادة والغشاء، ثم انتقل إلى القياس والضبط.
الخطوة 1: الفحص البصري
افحص مظهر الختم بعناية. ابحث عن أي تباينات في عرض الختم، أو عدم التناسق، أو تغير اللون، أو التلوث، أو التلف المادي. قم بتوثيق الخصائص المحددة للختمات التي تعاني من مشاكل.
الخطوة 2: اختبار قوة الختم
قم بإجراء اختبار فعلي لقوة الختم باستخدام جهاز اختبار الختم المعاير أو اختبار التقشير البسيط. تتيح لك القياسات الكمية تتبع التحسينات وتحديد المشكلات الطفيفة التي لا يمكن رؤيتها.
الخطوة 3: التحقق من المعلمات
قم بمقارنة جميع معلمات الختم بمواصفات الشركة المصنعة للفيلم والسجلات السابقة. تحقق من إعدادات درجة الحرارة والضغط ومدة البقاء. تأكد من أن الإعدادات تتطابق مع تلك التي أثبتت فعاليتها في السابق.
الخطوة 4: قياس درجة الحرارة
قم بقياس درجة الحرارة الفعلية لسطح الإحكام باستخدام الأجهزة المناسبة. قارن درجة الحرارة المقاسة بالقيمة المحددة في جهاز التحكم وابحث عن أي تباينات.
الخطوة 5: الفحص الميكانيكي
افحص مكونات الإحكام بحثًا عن أي تآكل أو تلف أو تلوث. وتحقق من المحاذاة، وعمل آلية الضغط، والحالة الميكانيكية العامة.
أمثلة شائعة على المشكلات وحلولها
| المشكلة | الأسباب الرئيسية | الإجراءات الموصى بها |
|---|---|---|
| موانع تسرب ضعيفة، في جميع المناطق | انخفاض درجة الحرارة أو الضغط أو مدة البقاء | قم بزيادة المعلمات بشكل منهجي، وتحقق من توافق الفيلم |
| أختام ضعيفة، من جانب واحد | مشكلة المحاذاة، تباين الضغط | تحقق من المحاذاة، وافحص آلية الضغط |
| تسربات متقطعة خفيفة | تلوث، طبقة غير متجانسة | قم بتنظيف مسار الفيلم، وتحقق من جودة لفة الفيلم |
| أختام محترقة أو متغيرة اللون | ارتفاع درجة الحرارة أو طول مدة البقاء | تقليل المعلمات، والتحقق من تجاوز درجة الحرارة |
| ختم ملتصق بالفكين | تلف الطلاء، ارتفاع درجة الحرارة | افحص الطلاء، وخفض درجة الحرارة، ونظف الفكوك |
الأسئلة الشائعة
السؤال 1: كيف نحدد درجة الحرارة الصحيحة للختم لنوع جديد من الأغشية؟
ابدأ بالرجوع إلى ورقة البيانات الفنية الخاصة بالشركة المصنعة للفيلم، والتي تحدد معايير الختم الموصى بها. ابدأ من الحد الأدنى لنطاق درجات الحرارة الموصى به واختبر قوة الختم. قم بزيادة درجة الحرارة بزيادات قدرها 5 درجات مئوية حتى يتم تحقيق قوة ختم ثابتة ومناسبة. قم بتوثيق درجة الحرارة المثلى للرجوع إليها في المستقبل. احرص دائمًا على إجراء اختبارات التحقق في ظل ظروف الإنتاج الفعلية، بما في ذلك وزن المنتج والضغط الناتج عن المناولة.
السؤال 2: لماذا نواجه مشاكل في الأختام فقط عند سرعات إنتاج معينة؟
عادةً ما تشير مشاكل الختم المرتبطة بالسرعة إلى مشكلات في وقت البقاء. فمع زيادة السرعة، ينخفض الوقت المتاح لعملية الختم. تحقق مما إذا كان نظام الختم الخاص بك يقوم بضبط المعلمات تلقائيًا وفقًا للسرعة. إذا لم يكن الأمر كذلك، فقم بزيادة درجة حرارة الختم أو الضغط أو كليهما للتعويض عن انخفاض وقت البقاء. تأكد أيضًا من أن توقيت القطع يظل متزامنًا عند السرعات العالية.
السؤال 3: هل يمكن أن تكون المنتجات الموجودة داخل العبوة هي السبب في حدوث مشاكل في جودة الختم؟
نعم، قد تؤثر بعض المنتجات سلبًا على عملية الختم. فالمنتجات التي تنبعث منها غازات، أو تطلق رطوبة، أو تحتوي على زيوت أو مذيبات، أو التي تحتوي على حواف حادة بالقرب من منطقة الختم، يمكن أن تؤثر جميعها على جودة الختم. لذا، تأكد من وضع المنتج بشكل صحيح بالنسبة لمنطقة الختم، وافكر في استخدام طبقات عازلة أو أنظمة احتواء للمنتج، وتأكد من توافق مواصفات المنتج مع غشاء التغليف المستخدم.
السؤال 4: كم مرة ينبغي استبدال فكي الإغلاق؟
تعتمد فترات استبدال فكي الختم على حجم الإنتاج ونوع الفيلم وظروف التشغيل. في الظروف العادية، يجب فحص فكي الختم شهريًّا واستبدالها عند ظهور أي عيوب — مثل تدهور الطلاء، أو ظهور ثقوب سطحية، أو التسخين غير المتساوي، أو أي تلف مرئي — بدلاً من الالتزام بفترة زمنية محددة مسبقًا. راقب علامات التآكل، بما في ذلك تدهور الطلاء، وتآكل السطح، والتسخين غير المتساوي، والتلف الظاهر. توصي شركة Path Pack باستبدال مكونات الختم أثناء الصيانة الوقائية المجدولة بدلاً من انتظار حدوث الأعطال.
السؤال 5: ما هي العلاقة بين اختبار متانة الأختام ومراقبة جودة الإنتاج؟
يوفر اختبار قوة الختم بيانات موضوعية وكمية حول جودة الختم. ويتيح لك إجراء الاختبارات بانتظام تحديد قدرة العملية، وكشف انحراف المعلمات قبل أن يتسبب في حدوث أعطال، والتحقق من صحة التغييرات التي تطرأ على المواد أو الإعدادات. قم بتطبيق بروتوكول اختبار يتضمن أخذ عينات من كل دورة إنتاج، وإجراء الاختبارات عند بدء التشغيل وتغيير نوبات العمل، والتحقيق في أي قراءات لقوة الختم تقع خارج الحدود المقبولة.
استبعد أخطاء الحجم قبل إلقاء اللوم على آلة الختم
إن نسبة مفاجئة من ‘مشاكل الإغلاق’ ترجع إلى مشاكل في الأبعاد. قم بإدخال بيانات منتجك في الآلة الحاسبة المجانية — فإذا كان الطول الفعلي للكيس أو عرض الفيلم يختلف عن القياسات النظرية، فقم بإصلاح ذلك أولاً.
- ✓ الأبعاد النظرية مقابل الأبعاد الفعلية للحقيبة
- ✓ تحديد عيوب الختم الناتجة عن عرض الفيلم
- ✓ يعمل وفقًا لحجم المنتج أو وزن الحشوة
- ✓ مجانًا، دون الحاجة إلى التسجيل
الخلاصة
تعتمد جودة الختم الحراري على التفاعل الدقيق بين درجة الحرارة والضغط والوقت وخصائص المواد. ويتطلب حل المشكلات بشكل فعال فهم هذه العلاقات والتحقيق المنهجي في كل سبب محتمل.
إن المبدأ الأهم في إدارة جودة الأختام هو الوقاية من خلال الصيانة والمراقبة السليمتين. فالفحص المنتظم والتنظيف واستبدال المكونات يمنع معظم مشاكل الأختام الشائعة. كما أن الاستثمار في المكونات عالية الجودة يؤتي ثماره من خلال تقليل فترات التعطل وضمان جودة ثابتة.
عندما تحدث المشكلات، تعامل مع التشخيص بطريقة منهجية. ابدأ بالأسباب المحتملة الأبسط، ثم تابع بشكل منطقي عبر العوامل المحتملة. قم بتوثيق النتائج التي توصلت إليها والحلول التي توصلت إليها — فهذه المعلومات تثبت قيمتها في استكشاف الأعطال وإصلاحها في المستقبل، وكذلك في تحديد معايير التشغيل المثلى.
جودة إحكام ثابتة مع نظام «باث باك»
إذا كنت تواجه مشكلات مستمرة في الختم الحراري أو ترغب في الترقية إلى معدات تتمتع بأداء ختم فائق، فإن شركة «باث باك» تقدم حلولًا متطورة للتغليف بالتدفق مصممة لضمان الموثوقية واتساق الجودة.
تقوم شركة «باث باك» بتصنيع آلات التغليف الأفقية في مدينة هانغتشو بالصين. وتخضع كل آلة للاختبار باستخدام منتج العميل والغلاف البلاستيكي الخاص به قبل شحنها. إذا كنت تقيّم آلة تغليف التدفق أو تعمل على حل مشكلة في خط إنتاج قيد التشغيل بالفعل، فاتصل بفريقنا الهندسي — وسنرد عليك في غضون يوم عمل واحد.
اتصل بفريقنا الفني اليوم لمناقشة التحديات التي تواجهونها في مجال الختم الحراري واكتشاف كيف يمكن لخبرة «باث باك» أن تحسّن عمليات التغليف لديكم.
بقلم الفريق الفني لـ Path Pack
🛠️ دليل عملي: للحصول على إرشادات تفصيلية خطوة بخطوة بشأن جهازك، راجع أختام ضعيفة في مركز دعم Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic